-
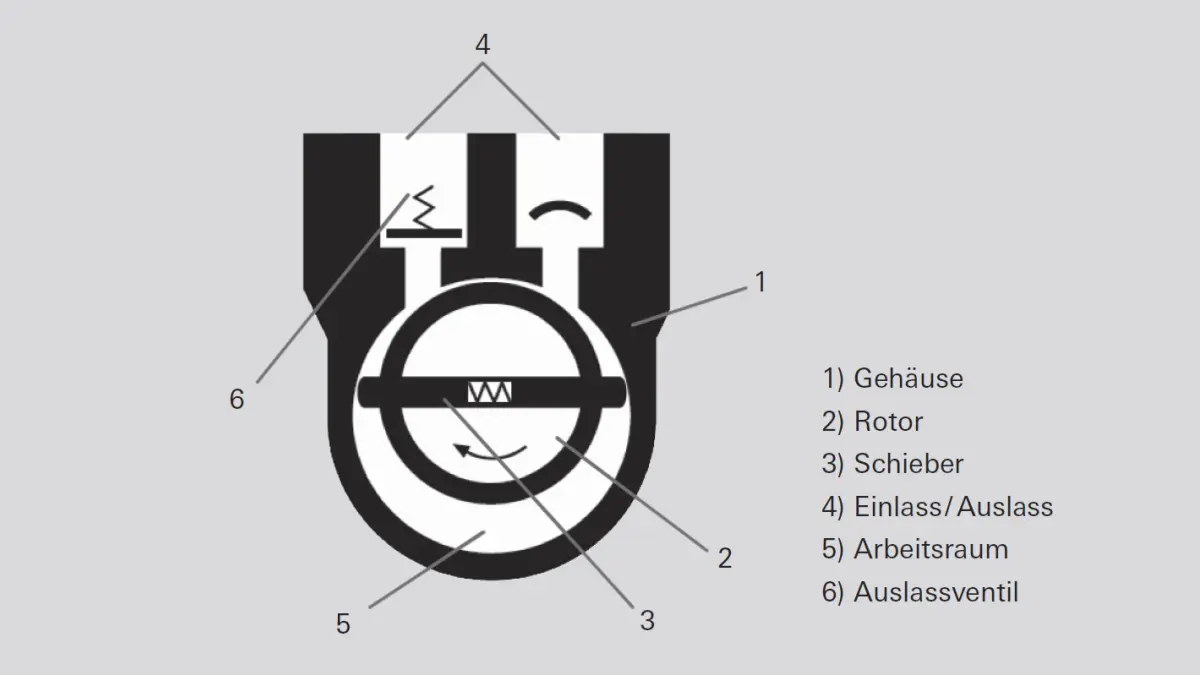
Abbildung 4.2: Funktionsprinzip der Drehschieberpumpe

-
test
Bei Gasballastbetrieb wird eine Bohrung nach außen geöffnet, die stirnseitig in den abgeschlossenen Schöpfraum mündet. Dadurch wird in der Kompressionsphase des Pumpens bereits bei relativ niedriger Kompression der Druck erreicht, der zum Öffnen des Auslassventils erforderlich ist. Damit kann ein gefördertes Gas-Dampf-Gemisch bereits vor einer einsetzenden Kondensation des Dampfs ausgestoßen werden. Der bei Betrieb mit Gasballast erzielte Enddruck ist höher als bei Betrieb ohne Gasballast.
Betriebsmittel, Öl
Das Pumpenöl, auch Betriebsmittel genannt, erfüllt in einer Drehschieberpumpe verschiedene Aufgaben: Es schmiert alle beweglichen Teile, füllt einen Teil des Totvolumens unter dem Auslassventil und dichtet den engen Spalt zwischen Ein- und Auslass. Es dichtet die Spalte zwischen den Schiebern und dem Arbeitsraum und sorgt durch Wärmetransport für einen optimalen Temperaturhaushalt.
Mehrstufige Pumpen
Drehschiebervakuumpumpen werden in ein- und zweistufigen Ausführungen gebaut. Zweistufige Pumpen erreichen niedrigere Enddrücke als einstufige. Auch sind die Auswirkungen des Gasballasts auf den Enddruck geringer, da das Ballastgas nur in die Hochdruckstufe eingelassen wird.
Vakuumsicherheitsventil
Je nach Pumpentyp sind die Drehschiebervakuumpumpen mit einem Vakuumsicherheitsventil ausgestattet. Dieses trennt bei gewolltem und ungewolltem Stillstand die Pumpe vom Rezipienten und belüftet das Pumpsystem mit dem geförderten Gas, damit kein Öl in den Rezipienten aufsteigt. Nach Einschalten der Pumpe öffnet es verzögert, nachdem der Druck in der Pumpe etwa den Druck im Rezipienten erreicht hat.
4.2.2 Anwendungshinweise
Drehschiebervakuumpumpen sind universell im gesamten Grob- und Feinvakuumbereich einsetzbar. Je nach Druckbereich ergibt sich der Einsatz einer ein- oder zweistufigen Pumpe. Ideale Einsatzbedingungen existieren immer dann, wenn das abzupumpende Medium bei Betriebstemperatur der Pumpe und Atmosphärendruck nicht kondensiert.
Dämpfe
Bei Destillationen und Trocknungsprozessen müssen auch Dämpfe gefördert werden, die während der Kompressionsphase ganz oder teilweise in der Pumpe kondensieren können. Hier hilft die Öffnung des Gas-ballastventils, um den Dampf ohne Kondensation durch die Pumpe zu fördern. Die Dampfverträglichkeit ist jedoch nicht immer ausreichend, um die Kondensation zu verhindern. Kondensate vermischen sich mit dem Öl und bewirken eine Erhöhung des Enddruckes, eine Herabsetzung der Schmierfähigkeit des Betriebsmittels und können zu Korrosion innerhalb der Pumpe führen. Vor dem Abpumpen von Dämpfen sollte die Pumpe mindestens eine halbe Stunde mit Gasballast warmgelaufen sein. Die höhere Temperatur des Betriebsmittels reduziert die Kondensation. Weitere Maßnahmen zur Reduzierung der Kondensation sind ein möglichst geringer Auslassdruck und eine getrennte Abscheidung der Kondensate. Dazu sollten einlass- und auslassseitig Kondensatabscheider verwendet werden. Staudruck am Auslass durch einen Ölnebelabscheider und eine vertikale Abgasführung müssen vermieden werden. Falls eine Absaugung vorhanden ist, sollte der Auslass daran angeschlossen werden.
Stäube, Partikel und Chemikalien
In gewissen Grenzen können Filter und Abscheider die Vakuumpumpe vor Verschleiß und Korrosion schützen. Abscheider mit Filtereinsätzen aus Polyester (SAS) oder Epoxy-Glasmikrofaser (DFT) binden Staub. Aktivkohlefilter (FAK) binden anorganische Dämpfe, ihre Füllungen sind auswechselbar. Einströmende Kohlenwasserstoffe (Öldampf) können in der beheizten Katalysatorfalle (URB) katalytisch verbrannt werden. Zeolithfallen (ZFO oder ST) adsorbieren verschiedene Dämpfe. Sie können bei Sättigung durch eine Ausheizvorrichtung regeneriert werden. Kondensate können im Kondensatabscheider (KAS oder CT) gesammelt und von Hand abgelassen werden. Chemische Ölfilter (OFC) reinigen das Pumpenöl mithilfe der in der Drehschieberpumpe integrierten Ölpumpe oder extern (DE).Bei hohen Gasdurchsätzen und auch bei Gasballast-betrieb wird Ölnebel aus der Pumpe mitgerissen. Man rechnet mit 4 ml Ölverlust bei Durchsatz von 100 kPa · m³ Gas. Der Öldampf kann im Ölnebelfilter (ONF oder OME) abgeschieden und mit einer zusätzlichen Rückführung (ONFR oder ODK) in den Ölkreislauf der Pumpe zurückgeführt werden.
Werden jedoch auch Stoffe gefördert, die das Pumpenöl chemisch zersetzen oder einen so niedrigen Dampfdruck haben, dass trotz Gasballast und dem oben erwähnten Zubehör Kondensation in der Pumpe nicht vermieden werden kann, sollte ein anderer Vorpumpentyp gewählt werden.
4.2.3 Portfolioüberblick
Pfeiffer Vacuum Drehschiebervakuumpumpen gibt es in ein- und zweistufiger Ausführung. Saugvermögen und erreichbarer Enddruck sind von der Netzfrequenz abhängig.-
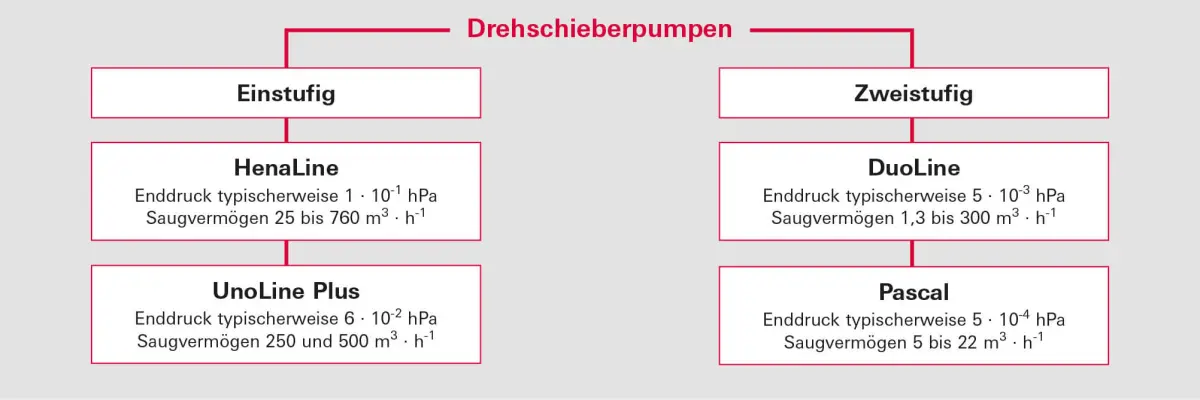
Abbildung 4.3: Pfeiffer Vacuum Drehschieberpumpen

-
test
4.2.3.1 Einstufige Drehschiebervakuumpumpen
HenaLine
Die einstufigen, ölgedichteten Drehschiebervakuumpumpen der HenaLine erzeugen mit einem Saugvermögen von 25 bis 1.920 m³ · h-1ein Vakuum mit einem Enddruck bis 0,3 hPa. In vielen Bereichen von Industrie und Forschung sind sie universell einsetzbar. Sie werden entweder als Einzelpumpe betrieben oder in Pumpstände integriert. Die Pumpen eignen sich mit entsprechendem Zubehör auch für den Einsatz unter schwierigen Betriebsbedingungen, z. B. bei hohen Ansaugdrücken, sowie im Zyklusbetrieb. Ölnebelabscheider, Ölrückführung und Vakuumsicherheitsventile sind serienmäßig integriert. Sie verhindern nicht nur eine Verschmutzung der Umgebungsluft, sondern schützen auch Pumpe und Anlage. Ein Gasballastventil ermöglicht das Abpumpen von Wasserdampf und anderen Prozessdämpfen.
-
HenaLineTypenbezeichnungSaugvermögenEnddruckEinsatzbereiche / AnwendungsgebieteHena 2525 m³ · h-10.3 hPaElektronenstrahlschweißen, Glühlampenfertigung, Oberflächenbeschichtung, Vakuumtrocknung, Lecksuche, Metallurgie, Gas-Rückgewinnung, Schleusenanwendungen, SimulationskammernHena 4040 m³ · h-10.3 hPaHena 6063 m³ · h-10.3 hPaHena 100100 m³ · h-10.3 hPaHena 200200 m³ · h-10.3 hPaHena 250250 m³ · h-10.3 hPaHena 300300 m³ · h-10.3 hPaHena 400400 m³ · h-10.3 hPaHena 630630 m³ · h-10.3 hPaHena 10001,000 m³ · h-11.0 hPaHena 16001,920 m³ · h-10.7 hPa
Tabelle 4.1: Kenndaten HenaLine (alle Angaben für Betrieb an 50 Hz)
UnoLine Plus
UnoLine Plus Pumpen sind optimal einsetzbar bei industriellen Anwendungen. Diese Drehschiebervakuumpumpen haben sich als Einzelpumpen sowie als Vorpumpen für Pfeiffer Vacuum Wälzkolbenpumpen seit Jahren bewährt. Erreicht wird ein Enddruck von etwa 6 · 10-2 hPa. Die Pumpen sind wassergekühlt und äußerst unempfindlich gegen Stäube und Schmutz. Sie sind mit einer Ölregenerierungseinrichtung ausgestattet. Kondensate, Schmutz und Stäube können, vom Betriebsmittel getrennt, im Abscheider gesammelt und abgelassen werden. Durch den einstellbaren Kühlwasserregler werden die UnoLine Plus-Pumpen auf der erforderlichen Betriebstemperatur gehalten. Zum Abpumpen von Dämpfen sind die Pumpen mit einer Gasballasteinrichtung ausgerüstet.-
UnoLine PlusTypenbezeichnungSaugvermögenEnddruckEinsatzbereiche / AnwendungsgebieteBA 501500 m³ · h-16 · 10-2 hPaGeeignet für alle Industrieanwendungen z. B. Metallurgie, Trafotrocknung, Beschichtung, Chemie
Tabelle 4.2: Kenndaten UnoLine Plus (alle Angaben für Betrieb an 50 Hz)
4.2.3.2 Zweistufige Drehschiebervakuumpumpen
Zweistufige Drehschieberpumpen sind für Anwendungen im Grob- und Feinvakuumbereich bis zu einem Druck von 10-3 hPa geeignet. Eine eingebaute Gasballasteinrichtung erlaubt das Abpumpen von kondensierbaren Dämpfen.
DuoLine
Die Drehschiebervakuumpumpen der DuoLine werden je nach Größe mit Wechsel- oder Drehstrommotoren angetrieben. Neben den Standardtypen stehen folgende Baureihen zur Verfügung: Pumpen mit Magnetkupplung (Duo M-Reihe) sowie Korrosivgaspumpen mit und ohne Magnetkupplung (Duo MC-Reihe).
Duo M-Reihe
Pumpen der M-Reihe sind mit einer Magnetkupplung mit Spaltrohr ausgestattet. Durch dieses verschleißfreie Dichtungskonzept sind die Pumpen hermetisch dicht und damit sauber und umweltverträglich. Der Einsatz der Magnetkupplung minimiert die Wartung und führt dadurch zu erheblichen Kosteneinsparungen.
-
DuoLineTypenbezeichnungSaugvermögenEnddruckEinsatzbereiche / AnwendungsgebieteDuo 1,61.25 m³ · h-13 · 10-3 hPaTurbopumpstände, Analytik, Forschung & Entwicklung, BeschichtungDuo 32.5 m³ · h-13 · 10-3 hPaDuo 65 m³ · h-13 · 10-3 hPaDuo 119 m³ · h-13 · 10-3 hPaDuo 3532 m³ · h-13 · 10-3 hPaDuo 6562 m³ · h-12 · 10-3 hPaDuo 125115 m³ · h-12 · 10-3 hPaDuo 255250 m³ · h-13 · 10-3 hPa
Tabelle 4.4: Kenndaten DuoLine
-
Duo M seriesTypenbezeichnungSaugvermögenEnddruckEinsatzbereiche / AnwendungsgebieteDuo 1,6 M1.25 m³ · h-13 · 10-3 hPaTurbopumpstände, Analytik, Forschung & Entwicklung, Beschich tung, nicht explosive, toxische GasesDuo 3 M2.5 m³ · h-13 · 10-3 hPaDuo 6 M5 m³ · h-13 · 10-3 hPaDuo 11 M9 m³ · h-13 · 10-3 hPaDuo 35 M32 m³ · h-13 · 10-3 hPaDuo 65 M62 m³ · h-12 · 10-3 hPaDuo 125 M115 m³ · h-12 · 10-3 hPaDuo 255 M250 m³ · h-13 · 10-3 hPa
Tabelle 4.5: Kenndaten Duo M-Reihe
Duo MC-Reihe
Pumpen der MC-Reihe sind für Korrosivgasanwendungen geeignet. Sie unterscheiden sich von den Standardpumpen durch ein spezielles Gasballastventil, durch das Inertgas in die Pumpe eingelassen werden kann. Daneben sind die Pumpen mit Spezialschiebern ausgestattet, die besonders resistent gegen Chemikalien sind. Alle Korrosivgaspumpen der MC-Reihe sind für den Betrieb mit den chemieresistenten Betriebsmitteln F4 bzw. F5 (Perfluorpolyether) vorbereitet. Die Duo MC-Pumpen sind besonders zum Pumpen toxischer Gase geeignet, da durch die hermetisch dichte Magnetkupplung kein Gas nach außen dringen kann.
Pascal
Die Drehschiebervakuumpumpen der Baugruppe Pascal werden in der Saugvermögensklasse von 5 bis 21 m3 · h-1 alternativ mit Wechsel- oder Drehstrommotoren angetrieben. Einlass- und Auslassflansch können vertikal oder horizontal für bestmögliche Integration oder Anbringung von Zubehör montiert werden. Neben der Standardreihe stehen die I-Reihe mit Zwangsschmierung und zwei unterschiedliche Korrosivgasreihen zur Auswahl.
SD-Reihe
Die Drehschiebervakuumpumpen der SD-Reihe sind für nicht-korrosive Gase ausgelegt. Ihre Bedarfsschmierung (Saugvermögensklasse bis 21 m3 · h-1) sorgt für minimalen Ölauswurf am Auspuff. Durch niedrige Pumpentemperatur wird die Ölrückströmung bei Langzeitbetrieb am Enddruck minimiert. Wie bei allen anderen Pumpen der Saugvermögenklasse bis 21 m³ · h-1 ist die Wellendichtung der Pumpen ohne Zerlegen des Pumpenblocks zugänglich und ermöglicht so eine leichte Wartung im Feld.
I-Reihe
Die Pumpen der I-Reihe sind mit einer Zwangsschmierung ausgerüstet. Damit erzielen sie eine verbesserte Wasserdampfverträglichkeit im Vergleich zur SD-Serie. Durch die Zwangsschmierung erreichen die Pumpen der I-Serie ein sehr geringes Geräuschniveau und niedrige Vibrationen.
C1-Reihe
Die zwangsgeschmierten Pumpen der C1-Serie sind durch FPM-Dichtungen und chromoxidbeschichtete Wellen sowie spezielle Materialien für Gehäuse, Schieber, Wellenhülsen und Schaugläser besonders für Korrosivgasanwendungen geeignet. Die beiden größten Modelle der Serie verfügen zusätzlich über integrierte Ölfilter und eine Ölkastenspülung.Die C1-Serie wird werksseitig für den Einsatz mit Mineralölen vorbereitet.
-
Duo 20 MC seriesTypenbezeichnungSaugvermögenEnddruckEinsatzbereiche / AnwendungsgebieteDuo 20 MC20 m³ · h-15 · 10-3 hPaKorrrosivgasanwendungen, Chemielabor, toxische, nichtexplosive GaseDuo 35 MC32 m³ · h-13 · 10-3 hPaDuo 65 MC62 m³ · h-13 · 10-3 hPa
Tabelle 4.6: Kenndaten Duo MC-Reihe
-
Pascal SD seriesTypenbezeichnungSaugvermögen 50 HzEnddruckEinsatzbereiche / Anwendungsgebiete2005 SD5 m³/h5 · 10-4 hPaIndustrie, Analytik, Forschung & Entwicklung, Lecksuche2010 SD9 m³/h10.5 m³/h2015 SD14 m³/h16.5 m³/h2021 SD18 m³/h22 m³/h
Tabelle 4.7: Kenndaten Pascal SD-Reihe
-
Pascal I seriesTypenbezeichnungSaugvermögen 50 HzEnddruckEinsatzbereiche / Anwendungsgebiete2005 I5 m³/h6 m³/hAnalytik, Forschung & Entwicklung, Trocknung, Destillation2010 I9 m³/h10.5 m³/h2015 I14 m³/h16.5 m³/h2021 I18 m³/h22 m³/h
Tabelle 4.8: Kenndaten Pascal I-Reihe
C2-Reihe
Die Pumpen der C2-Serie sind ebenfalls zwangsgeschmiert. Ihre Korrosivgasausrüstung übertrifft diejenige der C1-Serie durch Lagerbeschichtung, eine Neutralgasspülung zur Entgasung des Betriebsmittels sowie spezielle Schiebermaterialien. Die beiden größten Modelle der Serie sind zusätzlich mit Anschlüssen für Öldruck- und Öltemperatursensoren ausgestattet. Mit dieser Korrosivgasausrüstung sind die Pascal C2-Pumpen in besonderem Maße für den Einsatz in Ätz- und Beschichtungsprozessen der Halbleitertechnologie geeignet.Die C2-Serie wird werksseitig für den Einsatz mit perfluorierten Betriebsmitteln vorbereitet.
-
Pascal C1 seriesTypenbezeichnungSaugvermögenEnddruckEinsatzbereiche / Anwendungsgebiete2005 C15 m³ · h-12 · 10-3 hPaKorrrosivgasanwendungen, Chemielabors, Schleusen und Transferkammern mit Chemikalienbelastung, Sterilisation2010 C110 m³ · h-12 · 10-3 hPa2015 C115 m³ · h-12 · 10-3 hPa2021 C121 m³ · h-12 · 10-3 hPa2033 C130 m³ · h-13 · 10-3 hPa2063 C160 m³ · h-13 · 10-3 hPa
Tabelle 4.9: Kenndaten Pascal C1-Reihe
-
Pascal C2 seriesTypenbezeichnungSaugvermögenEnddruckEinsatzbereiche / Anwendungsgebiete2010 C210 m³ · h-12 · 10-3 hPaCoating, semiconductors (CVD, plasma etching, implantation),
pumping pure oxygen2015 C215 m³ · h-12 · 10-3 hPa2021 C221 m³ · h-12 · 10-3 hPa2033 C230 m³ · h-13 · 10-3 hPa2063 C260 m³ · h-13 · 10-3 hPaTabelle 4.10: Kenndaten Pascal C2-Reihe
-
ÖlsorteBeschreibungErreichbarer EnddruckAnwendungen und EigenschaftenHenaLine, UnoLine Plus, DuoLine, OktaLinePascalP3Mineralöl für Standard- anwendungen Extrem niedriger Dampfdruck< 1 · 10-3 hPaLuft, nicht-korrosive Gase, EdelgaseA120Mehrzweck-Mineralöl ohne Additive, Universalöl für 50 Hz< 3 · 10-3 hPaLuft, nicht-korrosive Gase, Edelgase; hohe ViskositätD1Diesteröl für Standard- und Sonderapplikationen< 5 · 10-2 hPaLuft, nicht-korrosive Gase, Edelgase, Sauerstoff, schwach aggressive und organische LösungsmittelA155Synthetiköl auf organischer Esterbasis< 3 · 10-3 hPaKohlenwasserstoffhaltige Dämpfe, NH3, R134a, Kältemittel; oxidationsbeständig, beständig gegen Polymerisation (geringe Ablagerung)F4Perflourpolyether für Sonderapplikationen< 1 · 10-3 hPaSauerstoff, Ozon, Halogene, organische und anorganische Lösungsmittel, HCl, BF3, HFfür Pumpen < 20 m³ h-1F5für Pumpen > 20 m³ h-1A113Perflourpolyether-Synthetiköl< 5 · 10-3 hPaSauerstoff, Ozon, Halogene, organische und anorganische Lösungsmittel; hochbeständig gegen korrosive Gase, geeignet für PlasmaätzenA119Mehrzweck-Mineralöl ohne Additive, Universalöl für 60 Hz< 3 · 10-3 hPaLuft, nicht-korrosive Gase, Edelgase; niedrige Viskosität, dadurch gute Anlaufeigenschaften bei niedrigen TemperaturenA121Zweifach destilliertes mineralisches Synthetiköl mit Antioxidansadditiv< 3 · 10-3 hPaZyklisches Pumpen auf Atmosphärendruck, für hohe Temperaturen und Drücke, beständig gegen saure und organische Dämpfe; nicht für Plasmaätzen geeignetA102Mineralöl mit Antiemulgieradditiv< 3 · 10-2 hPaTrennung Wasser/Öl (antiemulgierend), Trocknung und Pumpen von Wasser dampf, GefriertrocknungA111Temperaturstabiles, mineralisches Synthetiköl< 1 · 10-2 hPaGasumlauf und Rückführung; oxidationsempfindlich (für häufige Zyklen auf Atmosphärendruck nicht geeignet)A200Zweifach destilliertes Mineralöl ohne Additive< 2 · 10-3 hPaBeständig gegen korrosive Gase und gegen ionisierendes Plasma; geringe RückströmungA300Mineralisches zweifach destilliertes Weißöl ohne Additive< 5 · 10-3 hPaHochbeständig gegen korrosive Gase und gegen ionisierendes Plasma, beständig gegen Halogene und Lewis-Säuren; geringe Rückströmung
Tabelle 4.11: Ölsorten für Vorpumpen und Wälzkolbenpumpen
4.2.3.3 Auswahl des Betriebsmittels
Da das Betriebsmittel mit dem Fördermedium in Berührung kommt, ist es dessen Einflüssen ausgesetzt. Es sollte daher je nach Anwendung individuell ausgewählt werden. Pfeiffer Vacuum bietet verschiedene Betriebsmittelsorten an, die allen gängigen Anwendungen gerecht werden. Die Pumpen sind ab Werk auf jeweils ein Betriebsmittel voreingestellt. Nur bei Verwendung dieses von Pfeiffer Vacuum vorgeschlagenen Betriebsmittels können die im Katalog angegebenen Leistungsdaten der Drehschiebervakuumpumpen gewährleistet werden. Für Schäden, die auf den Einsatz anderer Betriebsmittel zurückzuführen sind, kann keine Gewährleistung übernommen werden. Verschiedene Öle dürfen untereinander nicht vermengt werden. Sie sind teilweise nicht mischbar und können deshalb zu Schäden am Pumpsystem führen.4.2.3.4 Zubehör
Staubabscheider (SAS oder DFT)
Wenn prozessbedingt Stäube anfallen, muss der Pumpe ein Staubabscheider vorgeschaltet werden, da Partikel zu erhöhtem Verschleiß führen und den Schmiermittelkreislauf verstopfen können. Entsprechend dem Anschlussflansch der Pumpe stehen verschiedene Ausführungen zur Verfügung.
Kondensatabscheider (KAS oder CT)
In den Ansaug- und Auspuffleitungen eines Vakuumsystems können sich beim Abpumpen von Dämpfen Kondensate bilden, die zu Korrosion führen und die Eigenschaften des Schmiermittels beeinträchtigen. Um die Pumpe vor diesen Kondensaten zu schützen, empfiehlt es sich, sowohl in der Ansaug- als auch in der Auspuffleitung einen Kondensatabscheider vorzusehen.
Ölnebelabscheider (ONF oder OME)
Ölnebelabscheider, auch Ölnebelfilter genannt, werden auf den Auspuffstutzen von Drehschiebervakuumpumpen montiert. Sie verhindern die Luftverschmutzung durch Ölnebel, die von den Pumpen je nach Arbeitsdruck in mehr oder weniger großen Mengen ausgestoßen werden. Der Abscheider besteht aus zylindrischen Filterelementen und einem Kunststoff- oder Aluminiumgehäuse mit Ölsammelraum.
Ölrückführungseinrichtung (ORF oder ODK)
Ölrückführungen dienen zum Sammeln und Rückführen von vernebeltem Pumpenöl. Sie werden bei allen Anwendungen eingesetzt, bei denen es zu hohem Betriebsmittelaustrag aus der Drehschieberpumpe kommt, vor allem also bei Hochdruckanwendungen oder häufigem zyklischen Betrieb. Ihr Einsatz führt zu einer Senkung der Betriebskosten und höherer Prozessstabilität, vor allem bei der Verwendung von Spezialölen, in der Fluor- und Kerntechnik. Dabei wird das im Ölnebelabscheider anfallende Öl in einem Behälter gesammelt und in die Vakuumpumpe zurückgeführt.
Zeolithfalle (ZFO oder ST)
Die Zeolithfalle verhindert durch Adsorption die Rückströmung von Kohlenwasserstoffen aus Drehschieber-vakuumpumpen zu einlassseitigen Vakuumbauteilen oder -rezipienten. Durch Ausheizen kann das Adsorptionsmittel regeneriert werden. Die Regenerationsintervalle sind prozessabhängig.
Katalysatorfalle (URB)
Die Katalysatorfalle verhindert eine Rückströmung von Kohlenwasserstoffen aus ein- oder zweistufigen Drehschiebervakuumpumpen durch katalytische Verbrennung derselben zu Kohlendioxid und Wasserdampf bei einer Betriebstemperatur von 250 °C. Zur Selbstregeneration genügt der durch die periodischen Belüftungen der Prozesskammer zugeführte Sauerstoff. Die Regenerationsintervalle sind somit prozessunabhängig. Bei direktem Einbau der Falle auf den Saugstutzen und/oder beim Einsatz an einstufigen Drehschieberpumpen ist Wasserkühlung erforderlich.
Aktivkohlefilter (FAK)
Aktivkohlefilter werden beim Anfall von einer Vielzahl von Chemikalien eingesetzt. Dazu zählen Schwefelwasserstoff, Cyanide, Quecksilber, Ammoniak, Schwefel-oxide, nitrose Gase sowie dampfförmige Lösungsmittel, Säuren und Basen. Die Aktivkohlefilter werden mit einer Erstfüllung geliefert. Ein Austausch der Aktivkohlefüllung ist möglich. Ihre Standzeit ist prozessabhängig.
Mechanische und chemische Ölfilter (OFM, OFC oder DE)
Das chemische Ölfilter wird in den Ölkreislauf von Drehschieberpumpen gesetzt. Mit dem Ölfilter werden Stäube bzw. Partikel herausgefiltert, die aus dem Prozess in das Betriebsmittel gelangen. Außerdem absorbiert das chemische Ölfilter korrosive Substanzen aus dem Öl. Damit wird der Verschleiß der Pumpe reduziert und so ihre Standzeit erhöht.
Stickstoffkühlfalle (KLF oder LNT)
Stickstoffkühlfallen werden zwischen Vakuumanlage und Drehschieberpumpe eingesetzt. Sie frieren kondensierbare Medien aus dem Prozessgasstrom aus. Damit können Drehschieberpumpen wirkungsvoll vor Chemikalien- oder Lösungsmittelangriff geschützt werden. Die Fallen sind in Standardversion aus Aluminium oder in korrosionsstabiler Edelstahlversion erhältlich. Der Kältemittelverbrauch und die Standzeit richten sich nach der Anwendung.Beim Abpumpen tiefkalter Behälter kann eine Kühlfalle auch den Rezipienten vor zurückströmenden Betriebsmitteldämpfen aus der Drehschieberpumpe schützen.
Automatisches Gasballastventil (AGB)
Das automatische Gasballastventil ist die elektrische, ferngesteuerte Ausführung des handbetätigten Gasballastes. Es besteht aus einem elektromagnetischen Ventil (stromlos geschlossen), das eine Gaseinleitung in die Hochdruckstufe der Pumpe ermöglicht. Der automatische Gasballast kann an eine Neutralgasquelle angeschlossen werden. Das automatische Ventil sollte bei häufiger Verwendung oder eingeschränktem Zugang zur Pumpe eingesetzt werden.
Ölstandsüberwachung (OLS)
Eine Ölstandsüberwachung wird direkt an der Drehschieberpumpe zwischen Ölkasten und Schauglas montiert. Muss eine große Anzahl an Pumpen überwacht werden oder ist die Pumpe in einer schwer zugänglichen Betriebsumgebung installiert, erlaubt die OLS eine komfortable Überwachung der Pumpen.Für ausgewählte Pumpentypen sind Überwachungseinheiten (Operations Monitoring Units) erhältlich, die entweder einen oder mehrere Betriebsparameter der Drehschieberpumpe überwachen. Dazu zählen Öldruck, Ölfüllstand, Temperatur des Betriebsmittels und Auspufftemperatur.
-
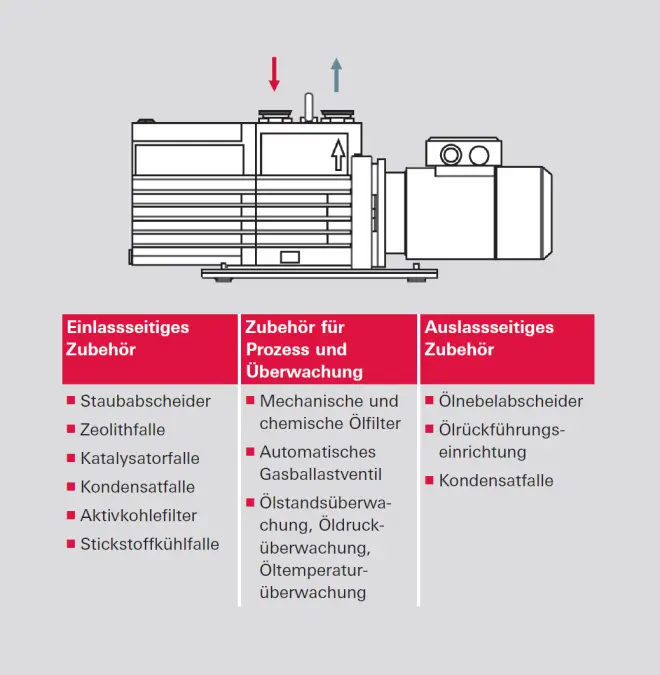
Abbildung 4.4: Zubehör für Drehschieberpumpen
-
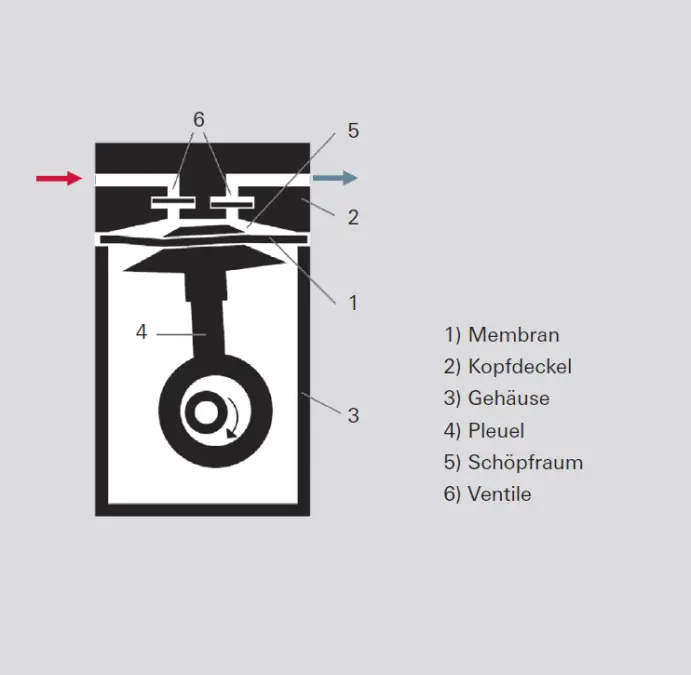
Abbildung 4.5: Funktionsprinzip einer Membranvakuumpumpe


-
test
-
test