-
p_{a}\cdot S=p_{a}\cdot S_0-C_{R}\left(p_{v}-p_{a}\right)-S_{R}\cdot p_{v} 공식 2-1: 루츠 펌프 기체 부하
- S 체적 유량율(펌프 속도)
- S0 유입 측면의 이론적 펌프 속도
- SR 반환 기체 흐름의 펌프 속도
- CR 전도성
- pa 유입구 압력
- pv 배압 진공 압력
S를 0과 동일하다고 선택하면 다음과 같은 압축비를 구할 수 있습니다.
-
\frac{p_{a}}{p_{v}}=K_0=\frac{S_0+C_{R}}{C_{R}+S_{R}} 공식 2-2: 루츠 펌프의 압축비
K0 압축비
층류 흐름의 경우 전도도는 역류 펌프 속도보다 훨씬 더 큽니 다. 그래서 공식 2-2가 다음과 같이 단순해집니다.
층류 흐름의 경우 전도도는 역류 펌프 속도보다 훨씬 더 큽니 다. 그래서 공식 2-2가 다음과 같이 단순해집니다.
-
K_0=\frac{S_0}{C_{R}} 공식 2-3: 층류 흐름에서 루츠 펌프의 압축비
분자 흐름 범위에서, 펌프 속도는 유입 측면에서 가장 크지 만 역류 펌프 속도는 현재 전도도 보다 휠씬 더 큽니다. 따라 서 압축비는 다음과 같습니다.
-
K_0=\frac{S_0}{S_{R}} 공식 2-4: 분자 흐름에서 루츠 펌프의 압축비
층류 흐름(높은 압력)에서, 압축비는 루츠 로브와 하우징 사 이의 간격을 통한 역류로 제한됩니다. 전도도는 평균 압력에 비례하므로 압축비는 압력이 증가하면 감소합니다.
분자 흐름 범위에서, 방출 측면의 반환 기체 흐름 SR⋅pv 가 두드러지며, 압력비를 낮은 압력으로 제한합니다. 이런 효과 때문에 루츠 펌프의 사용은 10-4 hPa 이상의 압력 pa 로 제한 됩니다.
분자 흐름 범위에서, 방출 측면의 반환 기체 흐름 SR⋅pv 가 두드러지며, 압력비를 낮은 압력으로 제한합니다. 이런 효과 때문에 루츠 펌프의 사용은 10-4 hPa 이상의 압력 pa 로 제한 됩니다.
펌프 속도
루츠 펌프에는 펌프마다 30~60 hPa의 최대 차압 Δpd 를 허 용하는 과류 밸브가 장착되어 있습니다. 루츠 펌프가 배압 펌프와 연결되어 있을 경우 압력 범위가 과류 밸브 열림(S1) 및 닫힘(S2)으로 구분되어야 합니다.기체 처리량이 두 펌프(루츠 펌프와 배압 펌프)에서 동일하 므로 다음 공식이 적용됩니다.
-
S=\frac{S_{V}\cdot(p+\Delta p)}{p} 공식 2-5: 과류 밸브 열림 및 높은 전진공 압력 상태에서 루츠 펌핑 스테이션 의 펌프 속도
-
Physical SignUnitDescriptionSv[m3/h]과류 밸브 열림 상태의 펌프 속도p[mbar]배압 펌프의 펌프 속도
\Delta p [mbar]전진공 압력S[m3/h]루츠 펌프의 압력과 유입 측면 사이의 최대 차압
차압이 전징공 압력보다 훨씬 더 작을 경우, 펌핑 스테이션의 펌프 속도는 배압 펌프의 펌프 속도보다 약간 더 높습니다. 배압 진공 압력이 차압에 가까워지면 과류 밸브가 닫히고 다 음 공식이 적용됩니다.
-
S_1=\frac{S_0}{1-\frac{1}{K_0}+\frac{S_0}{K_0\cdot S_{V}}} 공식 2-6: 과류 밸브 닫힘 및 차압에 가까운 전진공 압력 상태에서 루츠 펌핑 스테이션의 펌프 속도
이제 일정 압력에 반하여 작용하는 루츠 펌프의 특별한 경우 를 살펴봅시다(예: 콘덴서 모드). 공식 2-3은 높은 압력 범 위에서 적용됩니다. 공식 1의 값 CR 을 사용하고 전도도 값 CR 에 대한 역류 SR 을 무시하면 다음과 같은 공식을 얻을 수 있습니다.
-
S=S_0\cdot\left[1-\frac{1}{K_0}\left(\frac{p_{v}}{p_{a}}-1\right)\right] 공식 2-7: 높은 유입 압력에서 루츠 펌핑 스테이션의 펌프 속도
낮은 압력에서는 공식 2-4의 SR 을 사용하여 다음과 같은 공식을 얻을 수 있습니다.
-
S=S_0\cdot\left(1-\frac{p_{v}}{K_0\cdot p_{a}}\right) 공식 2-8: 낮은 유입 압력에서 루츠 펌핑 스테이션의 펌프 속도
공식 2-6에서, 압축비 K0 가 루츠 펌프의 이론적 펌프 속 도 S0 와 전진공 펌프 속도 SV 사이의 차보다 훨씬 더 클 경우 엔 S가 S0 에 가까워지는 것처럼 보일 수 있습니다.
예를 들어 압축비가 40이고 푸츠 펌프의 펌프 속도를 배압 펌프의 펌프 속도보다 10배 더 큰 것으로 선택할 경우엔 S = 0.816 ⋅S0 라는 공식을 얻을 수 있습니다.
펌핑 스테이션에서 사용하기 위하여 조정할 경우 루츠 펌프 의 이론적 펌프 속도가 배압 펌프의 펌프 속도보다 10배 이 상 커서는 안 됩니다.
과류 밸브가 약 50 hPa의 차압으로 설정되어 있기 때문에 배 압 펌프의 체적 유량율은 50 hPa 이상의 압력일 경우에 효과 적입니다. 예를 들어 커다란 용기를 주어진 시간 동안 100 hPa로 환기할 경우 그에 어울리는 커다란 배압 펌프를 선택 해야 합니다.
부피 2 m³의 용기를 10분 동안 5 · 10-3 hPa의 압력으로 환기 해야 하는 펌핑 스테이션의 예를 들어 봅시다. 이를 수행하 기 위해서는 용기를 5분 내에 50 hPa로 환기할 수 있는 배압 펌프를 선택합니다. 일정한 체적 유량율에서는 다음과 같은 공식이 적용됩니다.
예를 들어 압축비가 40이고 푸츠 펌프의 펌프 속도를 배압 펌프의 펌프 속도보다 10배 더 큰 것으로 선택할 경우엔 S = 0.816 ⋅S0 라는 공식을 얻을 수 있습니다.
펌핑 스테이션에서 사용하기 위하여 조정할 경우 루츠 펌프 의 이론적 펌프 속도가 배압 펌프의 펌프 속도보다 10배 이 상 커서는 안 됩니다.
과류 밸브가 약 50 hPa의 차압으로 설정되어 있기 때문에 배 압 펌프의 체적 유량율은 50 hPa 이상의 압력일 경우에 효과 적입니다. 예를 들어 커다란 용기를 주어진 시간 동안 100 hPa로 환기할 경우 그에 어울리는 커다란 배압 펌프를 선택 해야 합니다.
부피 2 m³의 용기를 10분 동안 5 · 10-3 hPa의 압력으로 환기 해야 하는 펌핑 스테이션의 예를 들어 봅시다. 이를 수행하 기 위해서는 용기를 5분 내에 50 hPa로 환기할 수 있는 배압 펌프를 선택합니다. 일정한 체적 유량율에서는 다음과 같은 공식이 적용됩니다.
-
t_1=\frac{V}{S}\mbox{ln}\frac{p_0}{p_1} 공식 2-9: 펌프-다운 시간
- t1 배압 펌프의 펌프-다운 시간
- V 용기의 부피
- S 배압 펌프의 펌프 속도
- p0 초기 압력
- p1 최종 압력
공식 2-9를 바꾸면 필요한 펌프 속도를 계산할 수 있습니 다.
-
S=\frac{V}{t_1}\mbox{ln}\frac{p_0}{p_1} 공식 2-10: 펌프 속도 계산
위에서 주어진 수치를 사용하면 다음과 같은 공식을 얻을 수 있습니다.
-
S=\frac{2,000l}{300s}\mbox{ln}\frac{1,000}{50}=20\frac{l}{s}=72\frac{m^3}{h}
100 m³ h-1 의 펌프 속도가 SV 인 Hepta 100을 배압 펌프로 선 택합니다. 동일한 공식을 사용하여 루츠 펌프의 펌프 속도가 61 l s-1 = 220 m³ h-1 임을 추산하여 펌프 속도가 S0 = 490 m³ h-1 이고 중간 진공 범위에 대한 과류 밸브 차압이 Δ𝑝𝑑 = 53 hPa인 Okta 500을 선택합니다.
아래의 표에서, 열 𝑝𝑣 에서 주어진 전진공 압력이 자체 펌프 속도 곡선에서 Hepta 100의 당해 펌프 속도 SV 를 사용하는 것으로 선택하여 처리량을 계산합니다. Q𝑄=𝑆𝑉⋅𝑝𝑣.
압축비
아래의 표에서, 열 𝑝𝑣 에서 주어진 전진공 압력이 자체 펌프 속도 곡선에서 Hepta 100의 당해 펌프 속도 SV 를 사용하는 것으로 선택하여 처리량을 계산합니다. Q𝑄=𝑆𝑉⋅𝑝𝑣.
압축비
-
K_{\Delta}=\frac{p_{v}+\Delta p_{d}}{p_{v}}
는 전진공 압력이 최대 56 hPa인 개방형 과류 밸브의 연산 결과입니다. 전진공 압력이 ≤ 153 hPa일 때 K0 는 그림 2.1 과 같습니다. 루츠 펌프의 펌프 속도를 계산하는 데에는 두 가지 방법이 있습니다.
개방형 과류 밸브일 경우 S1은 공식 2-5에서 구할 수 있 고, 폐쇄형 과류 밸브일 경우 S2 는 공식 2-6을 토대로 구 할 수 있습니다.
전진공 압력이 차압 Δpd, 에가까울수록 S1 은 S2. 은 S. 은
개방형 과류 밸브일 경우 S1은 공식 2-5에서 구할 수 있 고, 폐쇄형 과류 밸브일 경우 S2 는 공식 2-6을 토대로 구 할 수 있습니다.
전진공 압력이 차압 Δpd, 에가까울수록 S1 은 S2. 은 S. 은
-
p_{a}=\frac{Q}{S}
-
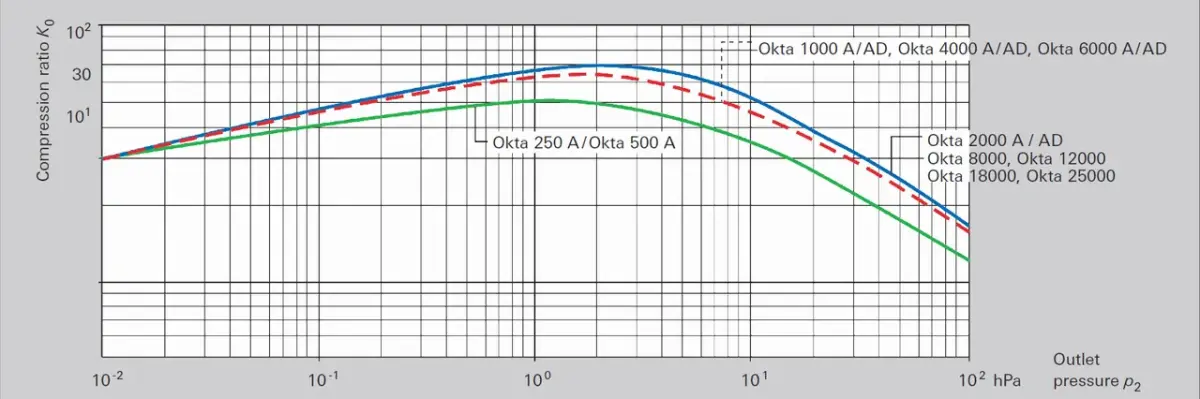
그림 2.1: 루츠 펌프의 공기에 대한 무부하 압축비

-
test
그림 2.2는 이 펌핑 스테이션에 대한 펌프 속도 그래프를 보여줍니다.
-
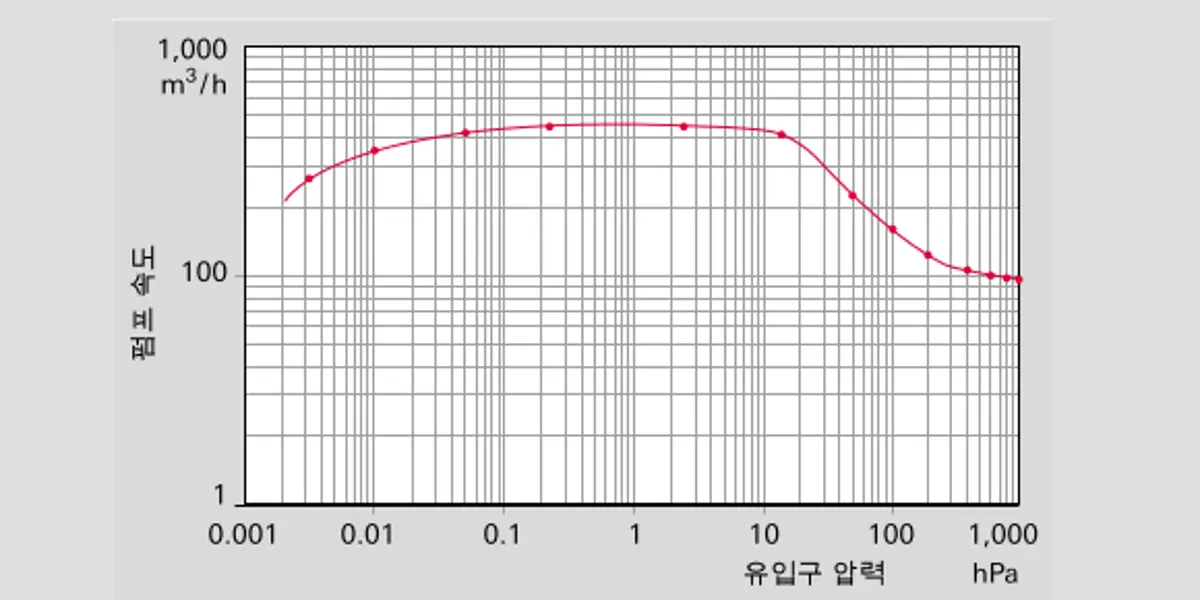
그림 2.2: Hepta 100과 Okta 500을 갖춘 펌핑 스테이션의 체적 유량율(펌프 속도)

-
test
-
Pa / hPaPv / hPaSv / (m3 / h)Q / (hPa · m3/ h)KΔK0S1 / (m3 / h)S2 / (m3 / h)t / ht / s1,000.00001,053.0090.0094,770.001.0594.770.0049017.66800.0000853.0092.0078,476.001.0798.100.0061222.04600.0000653.0096.0062,688.001.09104.480.0082729.79400.0000453.00100.0045,300.001.13113.250.0135948.93200.0000253.00104.0026,312.001.27131.560.0065223.45100.0000153.00105.0016,065.001.537.00160.65321.560.0039414.1850.0000103.00105.0010,815.002.0613.00216.30382.200.0060821.8714.984156.00110.006,160.0018.7018.002,053.33411.100.0082229.582.559510.00115.001,150.0036.00449.300.0106438.300.23001.00105.00105.0050.00456.520.0067024.130.05140.3075.0022.5046.00437.390.0081329.270.00990.1037.003.7040.00375.170.0067324.230.00330.0615.000.9039.00270.420.0059721.510.00180.055.000.2537.00135.29Pump-down time: 344.94 s
표 2.1:푸츠 펌핑 스테이션 및 펌프 다운 시간의 펌프 속도
용기의 펌프-다운 시간은 단계별로 계산됩니다. 펌프 속도가 커다란 차이를 보이는 영역에서는 전진공 압력 간격이 서로 근사한 값으로 구성되어야 합니다. 공식 2-9는 간격 사이의 펌프-다운 시간을 결정하기 위하여 사용되는데, S는 계산된 압력 간격에서 두 개의 펌프 속도의 중간 값으로 사용됩니 다. 총 펌프-다운 시간은 표 2-1의 마지막 열에 있는 모든 시 간의 합입니다.
펌프-다운 시간은 진공 시스템의 누출율, 배관 및 진공실에 존재하는 기화 액체의 전도도, 다공성 물질의 기화와 오염된 벽에 의해서도 영향을 받습니다. 이런 요인들 중 일부는 섹션 2.2.3.1 및 2.3에서 논의됩니다. 위에 언급한 영향 중에서 분 명하지 않은 것이 있을 경우엔 펌핑 스테이션에 적절한 유보 조항을 제공할 필요가 있습니다.
펌프-다운 시간은 진공 시스템의 누출율, 배관 및 진공실에 존재하는 기화 액체의 전도도, 다공성 물질의 기화와 오염된 벽에 의해서도 영향을 받습니다. 이런 요인들 중 일부는 섹션 2.2.3.1 및 2.3에서 논의됩니다. 위에 언급한 영향 중에서 분 명하지 않은 것이 있을 경우엔 펌핑 스테이션에 적절한 유보 조항을 제공할 필요가 있습니다.
2.2.2 콘덴서 모드
많은 진공 공정(건조, 증류)에서 엄청난 양의 증기가 배출되 고 펌프 다운 되어야 합니다. 게다가 상당량의 누출 공기가 커다란 용기 속으로 침투하고, 기화 또는 건조 중인 이런 물 질들이 구멍 속에 들어 있거나 용액 속에 용해된 추가 공기를 배출합니다.건조 과정에서 증기는 항상 충분한 수증기 용량을 가진 진공 펌프에 의해 대기압에 반하여 변위된 다음 그곳에서 응축될 수 있습니다. 하지만 이 과정은 다음과 같은 단점이 있습니 다.
- 펌프가 무척 커야 한다.
- 증기와 혼합되면 펌프에서 많은 양의 오일 분무를 일으키 는 거대한 양의 기체 밸러스트 공기가 혼입된다.
- 수증기와 오일 분무로 인한 응축물을 처리해야 하는데, 처 리 비용이 많이 든다.
증류 과정은 콘덴서로 조작하며, 물체는 연결된 진공 펌프를 통하여 가능한 한 응축 증류액을 잃지 말아야 합니다.
시간 당 10 kg의 물을 증발시키는 열에 의해 충분한 에너지가 공급되고 건조할 재료를 포함한 진공실 또는 수용기를 생각 해봅시다.
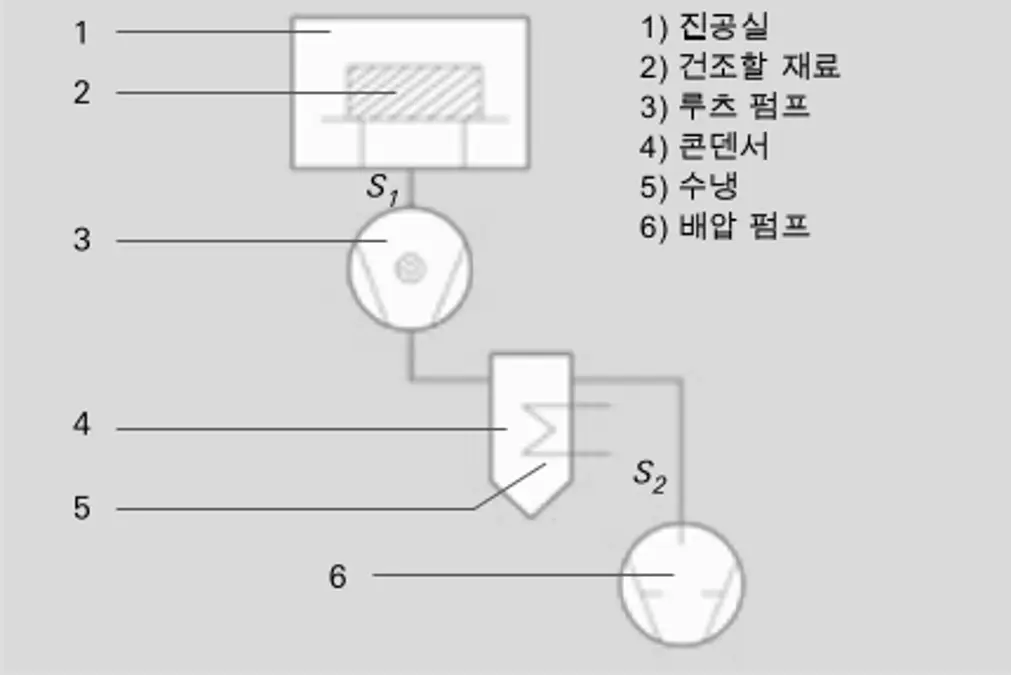
또한 시간 당 0.5 kg의 공기가 배출됩니다. 진공실의 압력은 10 hPa 미만이어야 합니다. 그림 2.3의 펌핑 스테이션은 건 조에 사용되며, 콘덴서의 사용을 통하여 증기를 비용 효율적 으로 응축합니다.
건조할 물질(2)은 진공실(1)에서 가열됩니다. 루츠 펌프(3)는 증기/공기 혼합물을 콘덴서(4)로 배출하고, 콘덴서에서는 증 기의 대부분이 응축됩니다.
콘덴서는 물로 냉각됩니다. 25°C에서의 응축 물은 30 hPa 압력의 수증기와 균형을 이룹니다. 추가 진공 펌프(5)는 소 량의 수증기로 공기 함유량을 배출하고 대기압에 반하는 혼 합물을 배출합니다. 첫 번째 단계로, 진공실의 기체 흐름을 다음과 같이 계산합니다. 𝑄=𝑝𝑣𝑐⋅𝑆1
건조할 물질(2)은 진공실(1)에서 가열됩니다. 루츠 펌프(3)는 증기/공기 혼합물을 콘덴서(4)로 배출하고, 콘덴서에서는 증 기의 대부분이 응축됩니다.
콘덴서는 물로 냉각됩니다. 25°C에서의 응축 물은 30 hPa 압력의 수증기와 균형을 이룹니다. 추가 진공 펌프(5)는 소 량의 수증기로 공기 함유량을 배출하고 대기압에 반하는 혼 합물을 배출합니다. 첫 번째 단계로, 진공실의 기체 흐름을 다음과 같이 계산합니다. 𝑄=𝑝𝑣𝑐⋅𝑆1

-
test
이상적인 기체 법칙은 공식 1-15를 따르므로, 다음과 같은 공 식을 얻을 수 있습니다
-
Q=p_{vc}\cdot S_1=\frac{R\cdot T}{t}\cdot\left(\frac{m_{water}}{M_{water}}+\frac{m_{air}}{M_{air}}\right) 공식 2-11: 증기 배출을 위한 기체 처리량
-
T유입 기체 온도[K]R일반 기체 상수[kJ kmol-1 K-1t시간[s]Pvc진공실의 압력[Pa]mwater수증기 질량[kg]Mwater물의 몰 질량[kg mol-1]mair공기 질량[kg]Mair공기의 몰 질량[kg mol-1]
-
실제 경우,T유입 기체 온도300 KR일반 기체 상수8.314 kJ kmol-1 K-1t시간3600 sPvc진공실의 압력1000 Pamwater수증기 질량10 kgMwater물의 몰 질량0.018 kg mol-1mair공기 질량0.5 kgMair공기의 몰 질량0.0288 kg mol-1
12 Pa m3 s-1 의 공기와 385 Pa m3s-1 의 수증기를 합쳐 총 397 Pa m3s-1 에 대한 기체 처리량을 구합니다. 1000 Pa의 유입구 압력 pvc 로 나누면 0.397 m3s-1 또는 1429 m3h-1 의 펌프 속도 S1 을 구할 수 있습니다.
콘덴서를 비울 때 부분 공압이 30 %, 즉 최대 12.85 hPa를 초 과해서는 안 됩니다. 그 결과는 다음과 같습니다.
콘덴서를 비울 때 부분 공압이 30 %, 즉 최대 12.85 hPa를 초 과해서는 안 됩니다. 그 결과는 다음과 같습니다.
-
S_2=\frac{Q_{air}}{0.3\cdot p_{air}}
12 Pa m3 s-1 의 공기와 1285 Pa의 압력에 대한 기체 처리량 으로 0.031 m3 s-1 또는 112 m3 h-1 의 펌프 속도 S22 를 구할 수 있습니다.
따라서 배압 펌프로 Hepta 100 나사 펌프를 선택합니다. 펌 프 속도가 계산된 속도보다 조금 더 낮기 때문에 이 펌프는 약간 더 높은 부분 공압에 도달합니다. 그리고 루츠 펌프로 다음 값을 가진 Okta 2000을 선택합니다.
S0 2065 m³ h-1
Δpd 과류 밸브에서 35 hPa 차압
K0 pv=43 hPa 일 때 28
공식 2-7에 따라 유입구 압력 pa 를 1000 Pa로 추산하여 S1 을 계산합니다
따라서 배압 펌프로 Hepta 100 나사 펌프를 선택합니다. 펌 프 속도가 계산된 속도보다 조금 더 낮기 때문에 이 펌프는 약간 더 높은 부분 공압에 도달합니다. 그리고 루츠 펌프로 다음 값을 가진 Okta 2000을 선택합니다.
S0 2065 m³ h-1
Δpd 과류 밸브에서 35 hPa 차압
K0 pv=43 hPa 일 때 28
공식 2-7에 따라 유입구 압력 pa 를 1000 Pa로 추산하여 S1 을 계산합니다
-
S=S_0\cdot\left[1-\frac{1}{K_0}\left(\frac{p_{v}}{p_{a}}-1\right)\right]
0.506 m3 s-1 또는 1.822 m3 h-1 의 펌프 속도 S1 을 구할 수 있습니다.
-
p_{a}=\frac{Q}{S_1}
와 785 Pa의 pa 값으로 건조실의 유입구 압력을, 공식 2-7에 서 이 수치를 다시 한 번 사용하여 유입구 압력 pa = 823 Pa에 대한 정확한 펌프 속도 S1 = 1.736 m³ h-1 에 도달합니다.
응축해야 할 증기량 10 kg h-1 을 콘덴서로 계산합니다. 응축 표면 면적에 다음 공식이 적용됩니다.
응축해야 할 증기량 10 kg h-1 을 콘덴서로 계산합니다. 응축 표면 면적에 다음 공식이 적용됩니다.
-
A_{k}=\frac{Q_{water}\cdot m_{water}}{t\cdot\Delta T_{m}\cdot k} 공식 2-12: 응축 표면 면적의 계산
-
Ak응축 표면 면적[m2]Qwater특정한 증발 엔탈피[Ws kg-1]mwater수증기 질량[kg]ΔTm증기와 응축 표면 사이의 온도차[K]k열 투과 계수[W m-2 K-1]
실제 경우,
𝐴𝑘 0.261 m2 의 응축 표면 면적을 구할 수 있습니다.
- 𝑄𝑤𝑎𝑡𝑒𝑟2.257 ⋅ 106 Ws kg-1
- 𝑚𝑤𝑎𝑡𝑒𝑟10 kg
- 𝑡 3600 s
- Δ𝑇𝑚 60 K
- 𝑘 400 W m-2 K-1
𝐴𝑘 0.261 m2 의 응축 표면 면적을 구할 수 있습니다.
증기는 콘덴서로 가는 도중에 재냉각되기는 하지만 실제 단열 압축을 통하여 100 K 이상으로 가열됩니다. 그래서 Δ𝑇𝑚 = 60 K라는 가정은 상당히 설득력이 있습니다. 열 투과 계수 𝑘 [20] 는 불활성 기체의 농도가 증가함에 따라 상당량 감소하고, 그 결과 응축 표면 면적이 더 커집니다. 거꾸로 불 활성 기체의 농도가 감소하면 더 큰 배압 펌프 및 더 작은 응 축 표면 면적으로 작업이 가능합니다. 누출율이 작다 해도 역 시 불활성 기체의 농도를 증가시키므로 특별한 주의를 기울 여야 합니다.
더 상세한 기술 세부사항은 특별 문헌 [21]에서 볼 수 있습 니다.
더 상세한 기술 세부사항은 특별 문헌 [21]에서 볼 수 있습 니다.
-
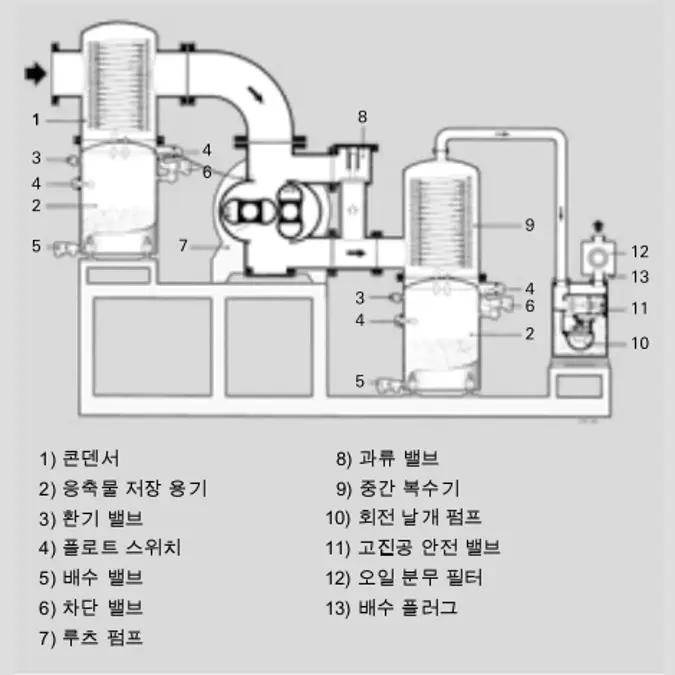
그림 2.4: 증기 응축을 위한 루츠 펌핑 스테이션

-
test
완료하려면 건조 공정의 전체 시퀀스를 다시 생각해봐야 합 니다. 평형 압력은 초기에 건조실에서 발생하는데, 이는 증발 되고 있고 또 물질을 가열하여 건조함으로써 일어나는 물의 부피와 루츠 펌프의 체적 유량율로 인한 것입니다.
루츠 펌프는 수증기를 콘덴서 속으로 밀어 넣고, 거기서 수 증기가 응축됩니다. 그곳에서는 층류 흐름이 우세하기 때문 에 증기 흐름이 건조되어야 할 물질이 배출한 불활성 기체를 콘덴서 속으로 밀어 넣습니다.
배압 펌프가 중단될 경우 전체 응축 공정은 빠르게 중단됩니 다. 왜냐하면 증기가 탈착을 통하여 응축 표면 면적에만 도달 할 수 있기 때문입니다. 건조 공정이 진행되면서 증기의 부피 는 줄어들고 콘덴서에서 응축되는 양이 더 적어집니다. 하지 만 불활성 기체의 농도가 줄어들면 배압 펌프에 의해 추출된 증기의 농도가 더 커지는 경향이 있습니다. 콘덴서의 증기압 이 농도 한계 밑으로 떨어지면 응축물은 다시 증발하기 시작 합니다. 응축물이 밸브를 경유하여 응축물 저장 용기로 배수 될 경우엔 이런 현상이 방지되고, 증기압이 응축 압력 아래로 떨어지면 이 밸브가 잠깁니다.
커다란 증류 시스템의 경우 배압 펌프의 펌프 속도는 응축률 에 기초하여 규제되어야 합니다. 예를 들어 이런 것은 저장용 기에서 배출된 응축물의 양을 균일하게 방출하는 주입 펌프 의 도움으로 이루어질 수 있습니다. 저장 용기의 농축물 수준 이 주어진 수준 아래로 떨어지면 배압 펌프의 유입구 밸브가 열리고 콘덴서에 모인 불활성 기체가 배출됩니다. 응축률은 이제 다시 증가하고, 응축물 수준이 증가하고 배압 펌프의 유 입구 밸브가 다시 잠깁니다. 이런 배열은 응축률이 너무 낮을 때에만 시스템이 환기되고 오직 미미한 양의 응축물만 사라 짐을 의미합니다.
루츠 펌프는 수증기를 콘덴서 속으로 밀어 넣고, 거기서 수 증기가 응축됩니다. 그곳에서는 층류 흐름이 우세하기 때문 에 증기 흐름이 건조되어야 할 물질이 배출한 불활성 기체를 콘덴서 속으로 밀어 넣습니다.
배압 펌프가 중단될 경우 전체 응축 공정은 빠르게 중단됩니 다. 왜냐하면 증기가 탈착을 통하여 응축 표면 면적에만 도달 할 수 있기 때문입니다. 건조 공정이 진행되면서 증기의 부피 는 줄어들고 콘덴서에서 응축되는 양이 더 적어집니다. 하지 만 불활성 기체의 농도가 줄어들면 배압 펌프에 의해 추출된 증기의 농도가 더 커지는 경향이 있습니다. 콘덴서의 증기압 이 농도 한계 밑으로 떨어지면 응축물은 다시 증발하기 시작 합니다. 응축물이 밸브를 경유하여 응축물 저장 용기로 배수 될 경우엔 이런 현상이 방지되고, 증기압이 응축 압력 아래로 떨어지면 이 밸브가 잠깁니다.
커다란 증류 시스템의 경우 배압 펌프의 펌프 속도는 응축률 에 기초하여 규제되어야 합니다. 예를 들어 이런 것은 저장용 기에서 배출된 응축물의 양을 균일하게 방출하는 주입 펌프 의 도움으로 이루어질 수 있습니다. 저장 용기의 농축물 수준 이 주어진 수준 아래로 떨어지면 배압 펌프의 유입구 밸브가 열리고 콘덴서에 모인 불활성 기체가 배출됩니다. 응축률은 이제 다시 증가하고, 응축물 수준이 증가하고 배압 펌프의 유 입구 밸브가 다시 잠깁니다. 이런 배열은 응축률이 너무 낮을 때에만 시스템이 환기되고 오직 미미한 양의 응축물만 사라 짐을 의미합니다.
요약
증기를 배출할 때(건조, 증류) 콘덴서가 주요 펌프 효과를 제 공할 수 있습니다. 압력 및 온도 조건에 따라 한 개 또는 두 개의 콘덴서를 사용할 수 있습니다(그림 2.4 참조). 루츠 펌 프와 배압 펌프 사이에 있는 콘덴서가 더 효과적입니다. 왜냐 하면 증기는 더 높은 온도와 더 높은 압력에서 콘덴서로 유입 되고, 작은 배압 펌프는 오직 소량의 증기만을 환기하기 때문 입니다. 증류 시 배압 펌프의 펌프 속도를 조절하면 응축물 손실을 최소화할 수 있습니다.위에 언급한 이론적 원칙들은 루츠 펌핑 스테이션을 구성하 는 데에 자주 사용됩니다. 그림 2.5는 해저 케이블 생산에 사 용되는 종이 물질의 잔류 습기를 줄이기 위한 진공 솔루션을 보여줍니다. 사전 복수기(그림에 없음)는 높은 공정 압력의 1 차 건조 과정에서 주로 수증기를 응축합니다. 중간 복수기는 다운스트림 BA 501 회전 날개 펌프를 보호하고 2차 건조 과 정에서 주로 수증기를 응축합니다.
그림 2.6은 변압기 건조에 사용된 루츠 펌핑 스테이션을 보 여줍니다. 중간 복수기는 다운스트림 BA 501 회전 날개 펌프 의 수증기 용량을 초과하지 않을 정도로 사용된 물질의 잔류 습기를 줄입니다.
-
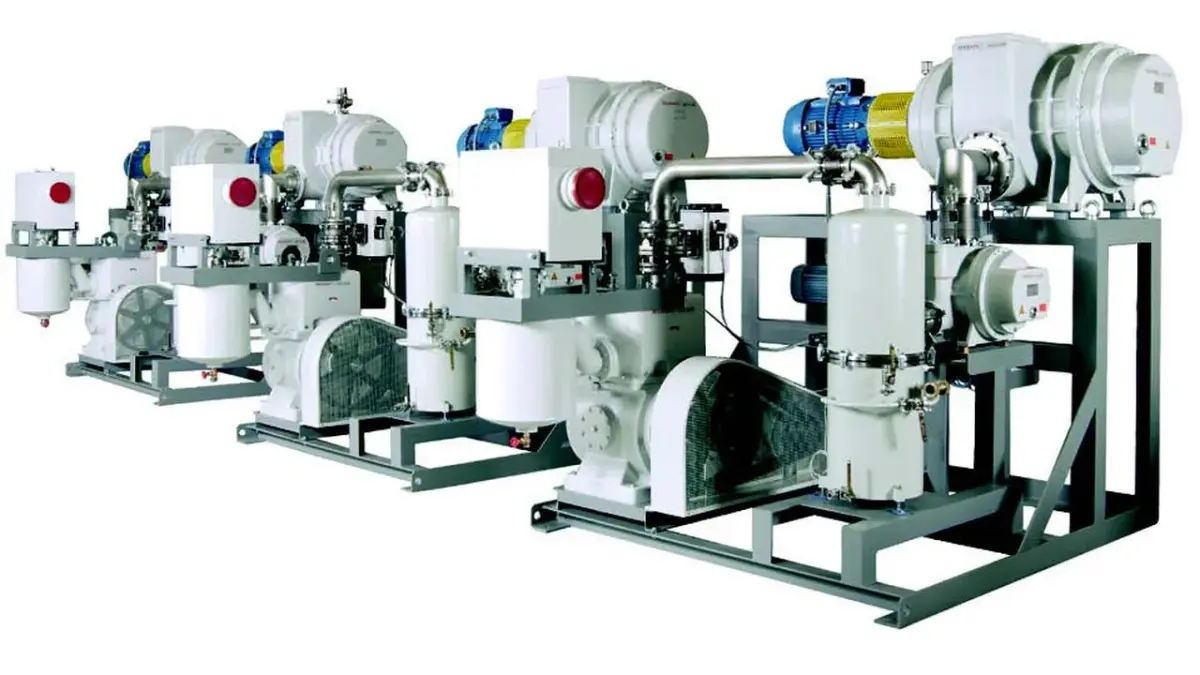
그림 2.5: 증기 응축을 위한 루츠 펌핑 스테이션
-

그림 2.6: 변압기 건조를 위한 루츠 펌핑 스테이션


-
test
-
test
2.2.3 터보 펌핑 스테이션
2.2.3.1 터보 펌핑 스테이션을 사용하여 10-8 hPa로 용기 비 우기
반짝이는 스테인레스강으로 만들어진 용기는 12시간 후에 10-8 hPa의 압력 𝑝𝑏 로 비워야 합니다. 1.3장에서 볼 수 있듯 이, 공기로 인한 순수한 펌프-다운 시간 이외에도 고려해야 할 다른 효과들이 있습니다. 실에서의 탈기체 뿐만 아니라 수 증기의 탈착과 흡착 기체가 모두 펌프 다운 시간을 연장시킵 니다. 원하는 압력 10-8 hPa에 도달하는데 필요한 펌프-다운 시간은 다음과 같이 구성됩니다.- 𝑡1 =0.1 hPa에 도달하기 위한 배압 펌프의 펌프-다운 시간
- 𝑡2 = 10-4 hPa에 도달하기 위한 터보 펌프의 펌프-다운 시간
- 𝑡3 =스테인레스강 표면의 탈착을 위한 펌프 시간
- 𝑡4 = FPM 실의 탈기체를 위한 펌프 시간
원하는 기본 압력𝑝𝑏 는 금속 표면 𝑄𝑑𝑒𝑠,𝑀 및 실 𝑄𝑑𝑒𝑠,𝐾 에서 배 출된 기체에 의해서 뿐만 아니라 누출 및 침투𝑄𝑙 를 통해 기 체가 용기 속으로 유입됨으로써 발생한 평형 압력으로 구성 됩니다.
-
p_{b}=\frac{Q_{l}}{S}+\frac{Q_{des,M}(t_3)}{S}+\frac{Q_{des,K}(t_4)}{S} 공식 2-13: 진공 시스템의 기본 압력
-
pb기본 압력[Pa]Ql누출 및 침투를 통한 기체 흐름[Pa m3 s-1]Qdes,M금속 표면에서의 탈기체[Pa m3 s-1]Qdes,K실에서의 탈기체[Pa m3 s-1]
-
용기엔 다음과 같은 데이터가 기록되어 있습니다.V용기 부피0.2 m3A용기 표면1.88 m2AkFPM 실의 밀봉 표면0.0204 m2Ql1.0 ⋅ 10 -9Pa m3 s-1qdesM스테인레스강의 면적 관련 탈착률2.7 ⋅ 10 -4Pa m3 s-1 m-2qdesKFPM의 면적 관련 탈착률1.2 ⋅ 10 -4Pa m3 s-1 m-2
압 펌프는 180 s의 𝑡1 에서 0.1 hPa로 용기를 비워야 하고, 또 기체 밸러스트 밸브를 개방한 상태에서 이런 압력에 도달 할 수 있어야 합니다. 체적 유량율은 공식 2-9에 따라 구 할 수 있습니다.
-
S_{backingpump}=\frac{V}{t_1}\cdot\mbox{ln}\frac{p_0}{p_1}=10.2ls^{-}1=36.8h^{-}1
펌프 속도가 Sv = 35 m3 h-1 인 Duo 35를 선택합니다
터보 분자 펌프는 금속 표면에서 흡착 증기 및 기체를 배출 하기 위하여 펌프 속도가 배압 펌프의 약 10~100배여야 합니 다. 펌프 속도 SHV 가 685 l s-1 인 HiPace 700을 선택합니다. 공식 2-9를 사용하면 다음 공식을 구할 수 있습니다.
터보 분자 펌프는 금속 표면에서 흡착 증기 및 기체를 배출 하기 위하여 펌프 속도가 배압 펌프의 약 10~100배여야 합니 다. 펌프 속도 SHV 가 685 l s-1 인 HiPace 700을 선택합니다. 공식 2-9를 사용하면 다음 공식을 구할 수 있습니다.
-
t_2=\frac{V}{S_{turbopump}}\cdot\mbox{ln}\frac{p_1}{p_2}=2.0s
용기 표면의 탈착
기체 분자(기본적으로 물)는 압력실의 내부 표면에 흡착하여 점차 진공 상태에서 다시 증발합니다. 금속 표면의 탈착율은𝑡−1의 속도로 감소합니다. 시간 상수 𝑡0 는 약 1 h입니다.1장의 공식 1-32를 사용하여
-
Q_{des}=q_{des}\cdot A\cdot\frac{t_0}{t_3}
기본 압력에 도달하는 데 걸리는 시간을 계산합니다.
-
p_{b3}=1.0\cdot10^{-}6Pa
t_3=\frac{q_{des,M}\cdot A\cdot t_0}{S\cdot p_{b3}}=2.67\cdot10^6s=741h
그 결과로 나온 741시간은 너무 깁니다. 용기를 베이크 아웃 하여 공정을 단축해야 합니다. 사용된 재료 중 최고의 감온성 재료에 피해를 주지 않기 위하여 베이크-아웃 온도를 선택합 니다. 예시에서는 370 K의 온도를 쉽게 견딜 수 있는 FPM 실을 사용하여 온도를 제한합니다. 탈착 속도는 이론상 한 개 이상의 1,000의 인수에 의해 결과적으로 증가합니다[22]. 그리고 베이크-아웃 시간은 사실상 몇 시간으로 단축됩니다.
높은 탈착률 역시 용기를 진공 상태에서 담금질함으로써 또 는 특정 표면 처리(광택내기, 산세척)에 의하여 낮춰질 수 있 습니다.
많은 전처리 영향이 어떤 역할을 하기 때문에 시간에 대한 압 력 곡선의 정확한 예측이 불가능합니다. 베이크-아웃 온도가 약 150°C인 경우에도 원하는 기본 압력보다 100의 인수 더 높은 압력에 도달한 후에는 히터를 꺼도 됩니다. 원하는 압력 pb3 는 진공실이 냉각된 후에 도달됩니다.
높은 탈착률 역시 용기를 진공 상태에서 담금질함으로써 또 는 특정 표면 처리(광택내기, 산세척)에 의하여 낮춰질 수 있 습니다.
많은 전처리 영향이 어떤 역할을 하기 때문에 시간에 대한 압 력 곡선의 정확한 예측이 불가능합니다. 베이크-아웃 온도가 약 150°C인 경우에도 원하는 기본 압력보다 100의 인수 더 높은 압력에 도달한 후에는 히터를 꺼도 됩니다. 원하는 압력 pb3 는 진공실이 냉각된 후에 도달됩니다.
실 탈착
10-6 hPa 이하의 온도에서 작동할 경우 플라스틱의 탈기체율 이 중요합니다. 실의 표면 면적이 상대적으로 작다 할지라도 탈착은 1장의 공식 1-33의 인수-
\frac{t_0}{\sqrt{t_4}}
에 의해서만 감소합니다.
이 이유는 빠져나가는 기체가 표면에 묶일 뿐만 아니라 실 내 부에서 확산되기 때문입니다. 펌프 시간이 연장되면 플라스 틱으로부터의 탈착은 따라서 금속 표면에서의 탈착보다 더 클 수 있습니다. 플라스틱 표면의 탈기체율은 1장의 공식 1-33에 따라 계산됩니다.
이 이유는 빠져나가는 기체가 표면에 묶일 뿐만 아니라 실 내 부에서 확산되기 때문입니다. 펌프 시간이 연장되면 플라스 틱으로부터의 탈착은 따라서 금속 표면에서의 탈착보다 더 클 수 있습니다. 플라스틱 표면의 탈기체율은 1장의 공식 1-33에 따라 계산됩니다.
-
Q_{des,K}=q_{des,K}\cdot A_{d}\cdot\frac{t_0}{\sqrt{t_4}}
Qdes,K=S⋅pdes,K 를 사용하여
-
p_{b4}=10^{-8}\,\text{hPa}:t_4=459\cdot10^6\,\text{s}=1277\,\text{h}.
이와 관련하여 t0 = 3600 s이며 연관 값 qdes,K i는 FPM 차트 [23]에 있습니다. 냉각 상태 실의 탈착으로 일어난 펌프-다운 시간이 금속 표면의 탈착으로 일어난 펌프-다운 시간과 비슷 하다고 볼 수 있습니다. 실 내부에서 배출된 기체의 확산이 시간이 지나면서 탈착 기 체 흐름의 행동을 결정하기 때문에 확산 계수 실 내부에서 배출된 기체의 확산이 시간이 지나면서 탈착 기 체 흐름의 행동을 결정하기 때문에 확산 계수 D 의 온도 의존 성이 펌프 시간에 커다란 영향을 줍니다.
-
D=D_0\cdot\mbox{exp}\left(-\frac{E_{dif}}{R\cdot T}\right) 공식 2-14: 확산 계수(T)
이 압력이 작동 압력의 10% 미만이면 시스템이 적절히 조여 졌다고 볼 수 있습니다. 10-9 Pa m3 s-11 의 누출율은 일반적으 로 도달하기가 쉽고 또 이 시스템에서 필요합니다. 이것은 누 출율 p_{leak}$ = 1.46 · 10-11 hPa의 압력 구성품이 됩니다. 이 값 은 변하지 않으며 문제가 되지 않습니다.
금속 벽을 통한 침투율은 이 예시에 필요한 최종 압력에 영 향을 주지 않습니다. 하지만 탄성중합체 실을 통한 확산도 선 택한 예시에서 기본 압력에 제한적인 영향을 줄 수 있습니다.
금속 벽을 통한 침투율은 이 예시에 필요한 최종 압력에 영 향을 주지 않습니다. 하지만 탄성중합체 실을 통한 확산도 선 택한 예시에서 기본 압력에 제한적인 영향을 줄 수 있습니다.
누출율과 침투율
누출을 통하여 진공 시스템에 들어가는 기체 흐름은 일정하 며, 주어진 펌프 속도에서는 압력이 다음과 같습니다.-
p_{leak}=\frac{Q_{leak}}{S}
이 압력이 작동 압력의 10% 미만이면 시스템이 적절히 조여 졌다고 볼 수 있습니다. 10-9 Pa m3 s-11 의 누출율은 일반적으 로 도달하기가 쉽고 또 이 시스템에서 필요합니다. 이것은 누 출율 p_{leak}$ = 1.46 · 10-11 hPa의 압력 구성품이 됩니다. 이 값 은 변하지 않으며 문제가 되지 않습니다.
금속 벽을 통한 침투율은 이 예시에 필요한 최종 압력에 영 향을 주지 않습니다. 하지만 탄성중합체 실을 통한 확산도 선 택한 예시에서 기본 압력에 제한적인 영향을 줄 수 있습니다.
금속 벽을 통한 침투율은 이 예시에 필요한 최종 압력에 영 향을 주지 않습니다. 하지만 탄성중합체 실을 통한 확산도 선 택한 예시에서 기본 압력에 제한적인 영향을 줄 수 있습니다.
요약
최대 10-7 hPa의 압력은 다른 추가 측정의 필요 없이 깨끗한 용기 속에서 약 하루면 도달할 수 있습니다.최대 10-4 hPa의 압력에 도달할 수 있다면 배압 펌프와 터보 펌프의 펌프 다운 시간도 함께 합산해야 합니다. 위에 언급한 경우에서, 이 값은 약 200 s입니다. 10-6 hPa 미만의 압력에 서 터보 분자 펌프는 특히 금속 벽에서 탈착된 물을 배출하기 위하여 높은 펌프 속도가 필요합니다.
이것은 단 몇 시간 이내에 요구되는 기본 압력 pb 10-8 hPa에 도달할 경우 진공 용기를 추가로 베이크 아웃(90~400°C)함 으로써만 가능합니다. 히터는 원하는 압력 값의 100배에 도 달한 후에 꺼집니다. 그러면 진공 용기가 냉각된 후에 기본 압력에 도달합니다.
10-8 hPa 미만의 압력에서는 FPM 실의 높은 탈착률을 피하 기 위하여 금속 실만 사용해야 합니다.
최대 10-10 hPa의 압력에서는 금속 용기 속에서 누출율과 침 투율을 충분히 낮게 유지할 수 있습니다.
2.2.3.2 터보 분자 펌프로 높은 기체 부하 펌핑
터보 펌프는 높은 기체 부하에서 높은 응력을 받을 수 있습 니다. 기체 마찰이 회전자를 데웁니다. 최대 기체 부하는 허 용 가능한 회전자 온도 120°C에 의해 제한됩니다. 이보다 높 은 온도에서는 예상치 못한 시간에 회전자의 비가역 플라스 틱 변형이 일어납니다.로터 온도를 측정하여 최대 온도를 제한함으로써 펌프 속도 가 > 1,000 l s-1 인 HiPace 시리즈 펌프가 과열되는 것을 방지 할 수 있습니다. 공정의 특성을 정확히 파악하면 많은 펌프에 대한 회전저 온도를 측정하여 안전한 작동 및 장기 안정성을 위한 공정 창을 정의할 수 있습니다.
높은 기체 부하에 대한 터보 펌프의 적합성은 펌프의 온도 개 요에 대한 정확한 제어 뿐만 아니라 회전자 및 고정자 디자인 에 의해 영향을 받을 수 있습니다. 예를 들어 ATH-M 시리즈 펌프는 분명히 높은 기체 처리량 및 상대적으로 높은 공정 압력을 위하여 설계되었습니다. 이 터보 펌프는 특히 반도체 산업의 코팅 및 건조 에칭 공정을 위하여 개발되었습니다. 이 펌프들의 특정한 문제점은 부식성 매질의 펌핑, 공정 화학 물질 또는 2차 제품의 응축을 방지하기 위한 펌프의 가열된 사용, 그리고 특히 무거운 기체에 대한 높은 공정 기체 처리 량입니다. 이런 개발품은 태양광 및 LED 조명 산업 어플리케 이션에도 사용할 수 있습니다. 이런 터보 펌프 설계로 인해 이런 개발을 냉각수 온도가 높은 산업 작동 조건 하에서 뿐 만 아니라 배압 펌프와 터보 펌프 사이의 높은 전달 압력으로 부하 락에서 사용할 수 있습니다.
높은 압축비로 인해 가벼운 기체에 적합한 낮은 압력을 생성 하기 위하여 특히 설계된 펌프들도 높은 기체 처리량을 가진 진공 공정에 제한적으로 사용할 수 있습니다. 마찰력이 주변 속도에 비례하기 때문에 높은 기체 부하에서 작동하는 펌프 들의 RPM을 줄일 필요가 있습니다. 이는 더 높은 기체 부하 는 펌프 속도를 높임으로써 특히 압축비가 높을 때 도달된다 는 것입니다. 이 측정은 펌프의 공정 창을 연장할 수 있습니 다.
크립톤 또는 크세논과 같은 무거운 주요 기체의 펌핑은 특히 중요합니다. 높은 원자량 때문에 무거운 주요 기체들은 회전 자를 때릴 때 굉장히 많은 양의 열을 생성합니다. 특히 낮은 열 용량의 결과로 이 기체들은 고정자 또는 하우징에 무척 낮 은 열만을 전달하며, 그 결과 회전자 온도가 높아집니다. 이 기체들의 최대 기체 처리량은 따라서 기체 분자 또는 더 낮은 질량(예: 더 높은 이동성 및 충돌 빈도)의 당원자 기체에 비 해 상대적으로 더 낮습니다.
공정 기체로 작동할 때 터보 펌프는 두 가지 중요한 기능을 수행합니다.
- 처리실을 낮은 압력으로 빠르게 비우기(표면 및 접착 기면 의 기체 제거를 통한 깨끗한 초기 조건)
- 진공 공정(코팅, 에칭 등) 동안 일정한 수준으로 원하는 압 력 유지하기
기체 처리량 𝑄 와 공정 동안 작동 압력 pprocess 는 대체로 지 정되며, 마찬가지로 처리실의 체적 유량율도 지정됩니다.
-
S=\frac{Q}{p_{process}}
터보 펌프는 요구되는 기체 처리량을 기초로 선택합니다. 다 양한 기체에 대한 최대 허용 가능 기체 처리량은 카탈로그의 각 펌프에 지정되어 있습니다.
-
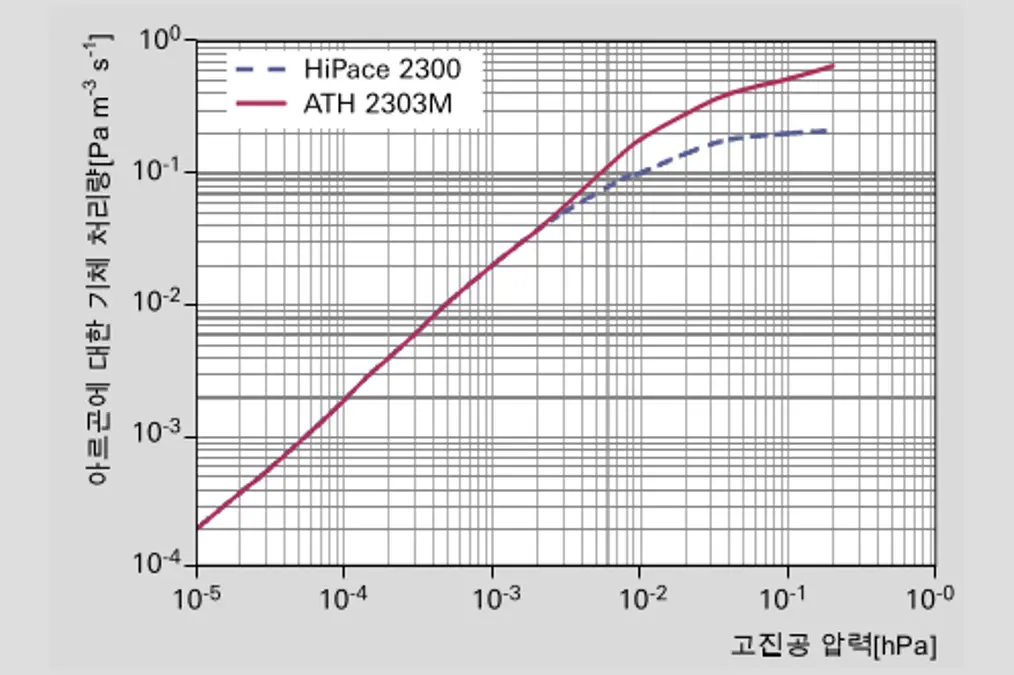
그림 2.7: 높은 공정 압력에서 서로 다른 터보 펌프의 기체 처리량

-
test
그림 2.7에 NW 250 플랜지가 있는 서로 다른 터보 펌프에 대 한 기체 처리량 그래프가 나와 있습니다. ATH 2303용 배압 펌프는 반도체 산업에서 사용되는 일반 공정-가능 루츠 펌핑 스테이션에서 온 것입니다. 처리량은 두 펌프가 같습니다. 왜 냐하면 동일한 기체 흐름이 두 펌프를 계속 통과하기 때문입 니다.
-
S_{fore-vacuum}=\frac{Q}{p_{fore-vacuum}}
배압 펌프의 선택은 터보 펌프의 온도 균형에 영향을 줍니다. 배압 펌프의 펌프 속도가 정확히 자체 기체 처리량을 갖춘 터 보 펌프의 최대 전진공 호환성에 도달하기 위하여 설계된다 면, 터보 펌프 회전자는 열 부하됩니다. 터보 펌프에서 기체 마찰과 열 부하를 줄이려면 펌프 속도가 더 높은 배압 펌프를 선택해야 합니다.
처리실의 펌프 속도는 RPM 또는 조절 밸브를 통해서 요구되 는 수준으로 제한됩니다. 터보 펌프의 회전 속도를 사용한 압 력 조절은 회전 속도의 더 빠른 변형을 방지하는 회전자의 높 은 관성에 의하여 제한됩니다. 일부 공정 창에서 배압 펌프 의 회전 속도를 조절함으로써 압력을 제어하는 것이 가능합 니다.
-
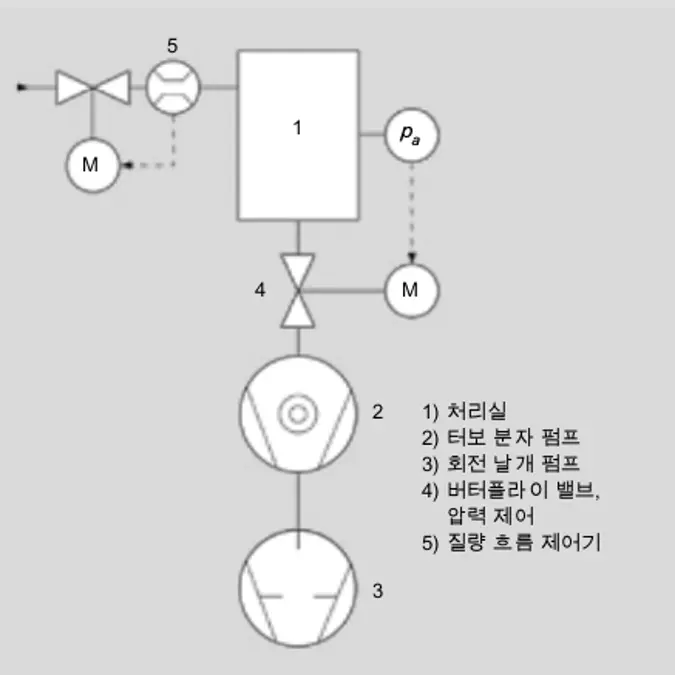
그림 2.8: 압력 및 처리량 조절이 가능한 진공 시스템

-
test
그림 2.8에 나와 있는 진공 공정 시스템을 예로 들어 봅시다. 매개변수 Q =3.0 Pa m3s-1, process gas argon pprocess=5 Pa 공정 기체 아르곤
S=\frac{Q}{p_{process}}
터보 펌프의 공칭 펌프 속도는 600 l s-1 입니다. 이높은 공정 압력에서는 터보 펌프의 최대 펌프 속도에 도달하는 것이 불 가능합니다. 그러므로 이 압력에서 스플린터 쉴드를 갖추고 800 l/s 이상의 펌프 속도에 도달할 수 있는 ATH 2303 M 유 형의 터보 펌프(2)와 A 603 P 유형의 배압 펌프를 선택합니 다. 이 공정 펌프로 0.24 hPa m3 s-1 의 기체 처리량을 갖춘 3.0 Pa의 전진공 압력에 도달합니다. 터보 펌프의 최대 전진 공 압력이 3.3 hPa이면, 이 구성은 열을 요구하는 공정 기체 아르곤이 있음에도 불구하고 보수적입니다
터보 펌프의 공칭 펌프 속도는 600 l s-1 입니다. 이높은 공정 압력에서는 터보 펌프의 최대 펌프 속도에 도달하는 것이 불 가능합니다. 그러므로 이 압력에서 스플린터 쉴드를 갖추고 800 l/s 이상의 펌프 속도에 도달할 수 있는 ATH 2303 M 유 형의 터보 펌프(2)와 A 603 P 유형의 배압 펌프를 선택합니 다. 이 공정 펌프로 0.24 hPa m3 s-1 의 기체 처리량을 갖춘 3.0 Pa의 전진공 압력에 도달합니다. 터보 펌프의 최대 전진 공 압력이 3.3 hPa이면, 이 구성은 열을 요구하는 공정 기체 아르곤이 있음에도 불구하고 보수적입니다
공정 기체는 질량 흐름 제어기(5)를 경유하여 챔버(1)로 유 입됩니다. 압력pprocess 에 의해 제어되는 버터플라이 밸브(4) 는 터보 펌프(2)의 펌프 속도를 조절합니다 공정 단계가 끝 난 후엔 기체 공급이 닫히고 제어 밸브가 완전히 열려 최종 압력에 도달할 때까지 챔버를 비웁니다. 이 과정에서 새 공작 물이 처리실로 로드됩니다. 부식성 및 연마성 물질 뿐만 아니 라 높은 기체 부하 펌핑과 관련된 더 자세한 정보는 4.8.3 을 참조하십시오