3.3.1.1 Schweißen
Für Vakuumapparaturen werden meist Teile aus Stahl und Edelstahl für Behälter und Verbindungen zusammengeschweißt. Darüber hinaus ist es auch möglich, Aluminiumteile miteinander zu verschweißen. Damit die hergestellten Schweißnähte vakuumdicht sind, muss einwandfreies Ausgangsmaterial ohne Risse und Lunker verwendet werden, dessen Oberflächen entfettet und glatt sind. Außerdem ist eine besondere, mitunter von normalen Schweißverbindungen außerhalb der Vakuumtechnik abweichende geometrische Gestaltung erforderlich. Überall dort, wo es konstruktiv möglich ist, sind Innenschweißnähte vorzusehen, um vakuumseitige Spalte und Risse zu vermeiden – sogenannte latente oder virtuelle Leckagen. Ist dies nicht möglich, muss die Schweißnaht bis zur Vakuumseite hin durchgeschweißt werden. Eine atmosphärenseitige Zusatznaht, erhöht dort, wo es erforderlich ist, die mechanische Stabilität. Dabei ist es wichtig, diese Zusatznaht nicht durchgehend auszuführen, damit im Bedarfsfall eine Lecksuche vorgenommen werden kann und es zu keinen Lufteinschlüssen kommt.Das Schweißen von Vakuumbauteilen und Kammern erfordert besonderes Wissen und die fachliche Qualifikation des Schweißpersonals. Üblicherweise dokumentiert ein Schweißfachbetrieb dies mit regelmäßigen Prüfungen seiner Schweißer durch unabhängige Prüfinstitute. Zudem sollten Verfahrensprüfungen für die jeweils verschweißten Werkstoffe und die Nahtgeometrie durchgeführt werden. Speziell ausgebildetes Schweißfachpersonal, z.B. Schweißfachingenieure oder -techniker, begleiten und bewerten die Schweißarbeiten.
Die Werkstoffe können durch die Schweißwärme und das verhältnismäßig schnelle Abkühlen ihre Eigenschaften ändern. Beispielsweise können Änderungen am Gefüge beim Schweißen austenitischer Edelstähle die Magnetisierbarkeit erhöhen oder Poren und Heißrisse beim Schweißen vonAluminium auftreten (hierzu wurde bereits im Kapitel 3.2.1.1 „Edelstahl“ bzw. 3.2.1.3 „Aluminium“ berichtet). Außerdem führen hohe Eigenspannungen im Bereich der Schweißnähte zum Verzug der Bauteile, der möglichst gering zu halten ist. Sind Funktionsflächen wie Dichtflächen betroffen, muss eine Nacharbeit erfolgen. Ist dies nicht möglich, kann das zum Verlust des gesamten Werkstücks führen. Dem gegenüber stehen diverse schweißtechnische Maßnahmen, wie die Auswahl eines geeigneten Schweißverfahrens in Verbindung mit einer geeigneten Nahtgeometrie und Schweißreihenfolge, die Schweißvorbereitung und Nachbehandlung und nicht zuletzt die Qualifikation und Erfahrung der Schweißer.
In der Vakuumtechnik kommt häufig das Wolfram-Inertgasschweißen (WIG) zum Einsatz. Zudem werden weitere Metallschutzgasschweißarten und spezielle Verfahren, wie das Mikroplasmaschweißen für dünnwandige Bauteile oder das Orbitalschweißen für Rohrbauteile verwendet. Maschinell deutlich aufwendigere Verfahren sind das Laserstrahlschweißen und Elektronenstrahlschweißen. Beide sind sowohl für filigrane Bauteile als auch für tiefe Schweißnähte geeignet. Zum Schweißen von großen Ventilgehäusen aus Aluminium kommt auch das Rührreibschweißen zum Einsatz, ein maschinell aufwendiges Verfahren mit geringem Schweißverzug.
Das Wolfram-Inertgasschweißen (WIG) benötigt keine abschmelzende Elektrode, die Fügeteile können direkt ohne Zusatzwerkstoffe verschweißt werden. Müssen z. B. aus Stabilitätsgründen Zusatzschweißnähte gezogen werden, können Schweißzusätze eingesetzt werden. Weitere Vorteile des Verfahrens sind praktisch keine Schweißspritzer, keine Schlackenbildung und die Vielseitigkeit: Edelstahl, Aluminium und auch Kupfer lassen sich WIG-schweißen. Das WIG-Verfahren wird bevorzugt, wenn eine hohe Schweißnahtgüte gegenüber der Schweißgeschwindigkeit gewünscht wird.
-
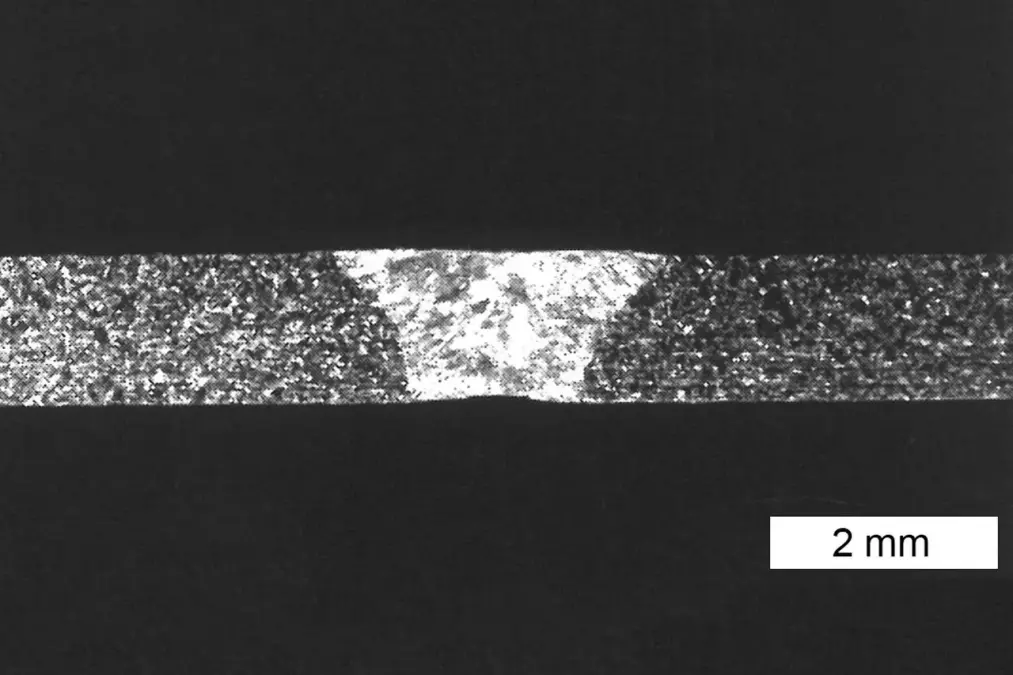
Abbildung 3.5: Schliffbild einer WIG-Orbital-Schweißnaht
-
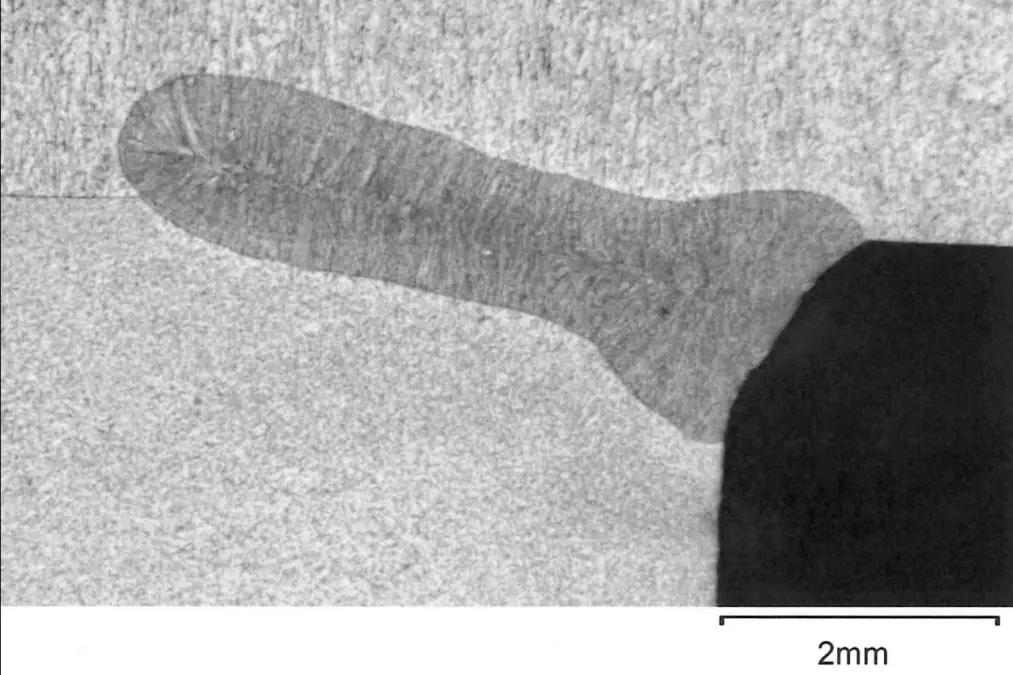
Abbildung 3.4: Schliffbild einer Laserschweißnaht


-
test
-
test
Laserstrahlschweißen oder kurz Laserschweißen, zeichnet sich durch eine hohe Schweißgeschwindigkeit und einen geringen thermischen Verzug aus. Der hohe konzentrierte Energieeintrag des Lasers führt zu einer engen Schweißzone und begrenzt den Bereich der Wärmezone. Über die Einstellung der Fokusbreite und der Laserintensität lassen sich sowohl dünne Folien, als auch tiefe und schlanke Schweißnähte für tragende Konstruktionen erzeugen. So lassen sich Kammerbauteile ohne zusätzliche Schweißnähte ausführen oder Anschweißflanschringe tief mit Rohrenden verschweißen, ohne dass eine aufwendige Nacharbeit der Dichtflächengeometrie erforderlich ist. Größere Spaltbreiten an den Fügestellen lassen sich nur begrenzt überbrücken. Hier werden teilweise Zusatzwerkstoffe verwendet. Ein Nachteil sind die hohen Anlagekosten.
Das Orbitalschweißen ist ein vollmechanisches Schutzgas-Schweißverfahren, das gleichbleibend hohe Nahtqualitäten liefert, indem der Lichtbogen maschinell unter kontrollierten Bedingungen um Rohre oder Rundkörper geführt wird. Der Anlageaufwand ist höher als beim WIG-Schweißen. Eine Orbitalschweißzange deckt nur einen begrenzten Bereich von Rohrdurchmessern ab. Jeder Rohraußendurchmesser benötigt zudem eine passende Vorrichtung für die Halterung des Rohres.
Beim Elektronenstrahlschweißen liefern beschleunigte, fokussierte Elektronen die benötigte Energie in der Schweißzone. Um die Streuung und Absorption der Elektronen zu vermeiden, erfolgt der Prozess im Hoch-vakuum. Dadurch ist es zudem möglich, auch hochreaktive Werkstoffe zu verschweißen. Der hohe Anlagenpreis und die Schweißvorbereitung mit eventuell notwendigem Vorrichtungsbau, führen üblicherweise zu hohen Preisen für das Verfahren und begrenzen dessen Einsatz im Wesentlichen auf Serienbauteile.
Nach dem Schweißen von austenitischem Edelstahl muss wieder eine metallisch blanke Oberfläche vorliegen, damit sich eine gleichmäßige Chromoxid-Passivschicht ohne Unterbrechungen ausbildet. Beispielsweise verhindert eine Schutzgasabdeckung (auch für die Wurzelunterseite) bei Temperaturen über 600 °C das Verzundern der Oberfläche. Durch eine mechanische oder chemische Nachbehandlung mit anschließendem gründlichem Spülen werden Anlauffarben auf der Oberfläche entfernt und das Bauteil gereinigt.
Das Orbitalschweißen ist ein vollmechanisches Schutzgas-Schweißverfahren, das gleichbleibend hohe Nahtqualitäten liefert, indem der Lichtbogen maschinell unter kontrollierten Bedingungen um Rohre oder Rundkörper geführt wird. Der Anlageaufwand ist höher als beim WIG-Schweißen. Eine Orbitalschweißzange deckt nur einen begrenzten Bereich von Rohrdurchmessern ab. Jeder Rohraußendurchmesser benötigt zudem eine passende Vorrichtung für die Halterung des Rohres.
Beim Elektronenstrahlschweißen liefern beschleunigte, fokussierte Elektronen die benötigte Energie in der Schweißzone. Um die Streuung und Absorption der Elektronen zu vermeiden, erfolgt der Prozess im Hoch-vakuum. Dadurch ist es zudem möglich, auch hochreaktive Werkstoffe zu verschweißen. Der hohe Anlagenpreis und die Schweißvorbereitung mit eventuell notwendigem Vorrichtungsbau, führen üblicherweise zu hohen Preisen für das Verfahren und begrenzen dessen Einsatz im Wesentlichen auf Serienbauteile.
Nach dem Schweißen von austenitischem Edelstahl muss wieder eine metallisch blanke Oberfläche vorliegen, damit sich eine gleichmäßige Chromoxid-Passivschicht ohne Unterbrechungen ausbildet. Beispielsweise verhindert eine Schutzgasabdeckung (auch für die Wurzelunterseite) bei Temperaturen über 600 °C das Verzundern der Oberfläche. Durch eine mechanische oder chemische Nachbehandlung mit anschließendem gründlichem Spülen werden Anlauffarben auf der Oberfläche entfernt und das Bauteil gereinigt.
3.3.1.2 Löten, Verschmelzen und Metallisieren
Neben dem Schweißen setzt man auch das Lötverfahren zum Verbinden von Metallen ein. In der Vakuumtechnik kommen fast ausschließlich Hartlotverbindungen mit Löttemperaturen oberhalb von 600 °C zum Einsatz. Um beim Löten auf stark korrosive Flussmittel mit hohem Dampfdruck verzichten zu können und um oxidfreie Verbindungen mit hoher Festigkeit zu erhalten, wird der Lötprozess im Vakuum oder in einer sauberen Inertgasatmosphäre ausgeführt. Weichlotverbindungen sind für Vakuumanwendungen häufig ungeeignet. Sie sind in der Regel nicht ausheizbar, haben eine geringere mechanische Festigkeit und enthalten häufig neben Zinn, das einen geringen Dampfdruck hat, andere Legierungsbestandteile mit einem hohen Dampfdruck. Analog zur vakuumgerechten Schweißverbindung ergibt sich eine vakuumgerechte Hartlötverbindung, wenn vor allem folgende Forderungen erfüllt sind: sorgfältig gereinigte Oberflächen, sorgfältige Ausbildung des Lötspaltes, Verwendung eines gasfreien Lotes mit niedrigem Dampfdruck, gute Fließ- und Benetzungseigenschaften des Lotes (Spaltfüllung), möglichst gut definierte Schmelz-zone des Lotes und geringe Reaktion zwischen Lotmaterial und Grundwerkstoff. Die handelsüblichen Hartlote lassen sich in zwei große Gruppen einteilen: Hartlote auf Edelmetallbasis (meist Silber) und Hartlote auf Nickel-basis. Die auf Edelmetallbasis aufgebauten niedriger schmelzenden Hartlote, sind deutlich teurer als die höher schmelzenden auf Nickelbasis. Man bevorzugt daher Nickelbasislote, wenn dies technisch möglich und eine höhere Verarbeitungstemperatur akzeptabel ist. Die Anordnung der Bauteile zueinander und die Lötspalte dazwischen müssen auf das Lötverfahren abgestimmt werden. Je nach Art des verwendeten Lotes, der Löttemperatur und der Wärmeausdehnung der Bauteile betragen die Lötspalte (bei Zimmertemperatur) typischerweise 0,03 bis 0,1 mm. Die Frage, wann Schweißen und wann Hartlöten anzuwenden ist, lässt sich allgemein und umfassend nur schwer beantworten. Abgesehen von den Fällen, wo Schweißen nicht möglich ist, kann Hart-löten vorteilhaft sein, wenn möglichst viele Verbindungsstellen gleichzeitig in einer Charge hergestellt werden können.Das Verfahren des Verschmelzens bietet sich vor allem für Glasapparaturen und für Glas-Metall-Verbindungen an. Glas-Metall-Verschmelzungen haben besonders bei der Herstellung von vakuumdichten Stromdurchführungen, bei ausheizbaren Schaugläsern und bei der Herstellung von Vakuummessröhren eine große Bedeutung. Beim Verschmelzen von Glas-Metall-Übergängen müssen die Materialien so ausgewählt werden, dass deren Wärmeausdehnungskoeffizienten über einen weiten Temperaturbereich möglichst gut übereinstimmen. Da dies häufig nicht der Fall ist, wurden für sogenannte nicht angepasste Glas-Metall-Verschmelzungen zahlreiche Speziallegierungen entwickelt. In Form einer Schweißlippe vermittelten sie einen elastischen Kontakt zwischen Glas und Edelstahl bei Schaugläsern. Schwierig auszuführen sind Verschmelzungen mit Quarzglas, da dieses eine sehr niedrige Wärmeausdehnung besitzt, die von keinem Metall und von keiner Metalllegierung auch nur annähernd erreicht wird.
Für hoch ausheizbare und hoch isolierende Stromdurchführungen setzt man Keramik-Metall-Verbindungen ein. Diese dienen unter anderem zur Herstellung von Hochleistungssenderöhren und Keramikvakuumkammern für Teilchenbeschleuniger der physikalischen Großforschung. Bei Verbindungen mit Keramik, z. B. Aluminiumoxid (92 % bis 98 % Al203), werden die mit dem Metall zu verbindenden Stellen vormetallisiert. Dabei muss ganz besonders darauf geachtet werden, dass die dünne Metallschicht (Molybdän oder Titan) mit der darunterliegenden Keramik eine intensive, lunker- und porenfreie Verbindung eingeht. Für die Fertigung von Stromdurchführungen wird anschließend eine Nickelschicht aufgebracht, an die eine Metallkappe hart angelötet wird, in der wiederum der Stromleiter eingelötet wird.
3.3.2 Lösbare Flanschverbindungen
Die Einzelkomponenten einer Vakuumanlage, z. B. Vakuumkammern, Pumpen, Ventile, Messgeräte usw., werden direkt oder durch Rohrbauteile bzw. elastische Elemente miteinander verbunden. Die lösbaren Schnittstellen zwischen den Bauteilen müssen vakuumdicht sein. Bei der Konstruktion einer Vakuumanlage sollten möglichst wenig lösbare Verbindungen vorgesehen werden, da sie im Vergleich zu nicht lösbaren Verbindungen eine deutlich häufigere Quelle für potenzielle Undichtigkeiten darstellen.Als Verbindungsstücke kommen Flanschbauteile aus Edelstahl, Aluminium und Stahl zum Einsatz. Für flexible Verbindungen sind Metallschläuche aus Edelstahl den Schläuchen aus dickwandigem Gummi oder aus thermoplastischem Kunststoff vorzuziehen. Ab dem unteren Feinvakuumbereich sind sie unabdingbar.
Für lösbare Verbindungen werden vom Grobvakuum bis in den Hochvakuumbereich ISO-KF-Flanschverbindungen in den Nennweiten DN 10 bis DN 50 verwendet, für größere Nennweiten von DN 63 bis DN 1000 werden ISO-K- und ISO-F-Flanschverbindungen eingesetzt. Ultrahochvakuumtaugliche lösbare Verbindung, werden in den Nennweiten DN 16 bis DN 400 als CF-Flanschverbindungen ausgeführt respektive für größere Nennweiten von DN 400 bis DN 800 als COF-Flansche.
3.3.2.1 O-Ring-Dichtungen und Nuten
Werden Bauelemente in der Vakuumtechnik lösbar zusammengefügt, müssen Dichtungen verwendet werden, damit aus der Umgebung keine Luft ins Vakuum einströmt. Um das zu verhindern, gibt es je nach Anwendung und Druckbereich verschiedene Ausführungen von Dichtungen.Von allen Dichtungsformen werden O-Ringe am häufigsten verwendet. Es gibt sie in verschiedenen Materialien, meist als Elastomere mit einer Härte im Bereich von 65 bis 80 Shore A. Die Einheit Shore A wird für weiche Elastomere als Kennzahl für die Verformbarkeit verwendet. Je höher die Kennzahl, desto geringer ist die Verformung bei gleicher Krafteinwirkung. Die Eignung von O-Ringen als gute Vakuumdichtungen beruht darauf, dass sie in der Lage sind, sich den feinen Unebenheiten der Dichtungsflächen anzupassen. Ihre Oberfläche muss frei von Trennfett oder Talkum, glatt, ohne Risse oder Kratzer sein. Die Ringe sollen nahtlos gepresst sein, die Teilfuge des Presswerkzeuges soll in der Ebene des Ringdurchmessers liegen und durch Schleifen entfernt werden.
Je nach Anwendung kann der O-Ring mit dem dünnen Film eines Fettes mit niedrigem Dampfdruck (Silikonfett, Fett auf Mineralölbasis oder auf Basis von Perfluorpolyether) überzogen werden. Das Vakuumfett gleicht kleine Unebenheiten in den Dichtflächen und der Oberfläche des O-Rings aus und verbessert dadurch insbesondere bei geringen Verformungsgraden die Dichtwirkung. Dabei muss der Dampfdruck des Fettes beachtet werden, der stark mit der Temperatur ansteigt und deutlich unterhalb des angestrebten Arbeitsdrucks liegen sollte. Zudem ist zu prüfen, ob Bestandteile des Fettes oder geringe Mengen an Kohlenwasserstoffen mit der Anwendung verträglich sind. Bei trockenem Einbau müssen die Oberflächengüte und die Sauberkeit von Dichtflächen und Dichtungsmaterial besondere Beachtung finden. Zudem sollte der Verformungsgrad nicht zu klein gewählt werden, um einen guten Kontakt zwischen O-Ring und Dichtflächen zu gewährleisten.
Der Schnurdurchmesser der O-Ringe beträgt üblicherweise 2 bis 12 mm. Bei vielen Verbindungen beträgt er 5 mm bzw. 5,33 mm im Bereich der zölligen Abmessungen. Der O-Ring wird im Allgemeinen als statische Dichtung verwendet. Wenn eine dynamische Beanspruchung vorgesehen ist, sollte man Präzisions-O-Ringe verwenden, die dafür speziell gefertigt werden, oder alternativ Gleitringdichtungen bzw. Radialwellendichtringe.
Neben der Verwendung in Verbindung mit Zentrierringen oder Dichtscheiben, können O-Ringe auch für axiale oder radiale Nuten verwendet werden. In den meisten Fällen werden die O-Ringe in Nuten eingelegt und zwischen Flanschen verpresst, wobei üblicherweise die Kombination glatter Flansch und Flansch mit Nut verwendet wird. Die Dimensionierung der Nuten muss sorgfältig erfolgen. Allgemein gültige Abmessungen gibt es hierfür nicht. Die in Tabellen von O-Ring-Lieferanten aufgeführten Abmessungen sind lediglich Richtwerte und dienen der Orientierung. Sie müssen vom Nutzer auf die jeweils konkrete Anwendung und Eignung geprüft werden (z. B. durch Versuche). Durch äußere Einflüsse, wie Temperatur, Druck oder Reaktionen mit den verwendeten Fluiden, können Elastomere quellen, schrumpfen, verhärten oder gar rissig werden. Bei der Auswahl des Elastomers und der Auslegung der Nut ist dies zu berücksichtigen. Zudem muss in jedem Betriebszustand die Dichtwirkung ausreichend sein und gewährleistet werden, dass der O-Ring nicht zu stark gepresst wird. Wird durch eine Volumenvergrößerung des O-Rings die Nut überfüllt, kann es zur Beschädigung des O-Rings oder sogar zur Verbiegung der Flanschflächen kommen.
Bei statischer Abdichtung sollte die maximale Verpressung für eine Schnurstärke von 5 mm ca. 25 % betragen. Kleinere Durchmesser dürfen etwas mehr, größere etwas weniger verpresst werden. Eine Verpressung unter 15 % kann in der Praxis, insbesondere bei trockenem Einbau, eine unzureichende Dichtwirkung verursachen. Die Verformungskraft wird im Wesentlichen durch die Schnurstärke und die Härte des Elastomers bestimmt. Um einen O-Ring der Stärke 5,33 mm um 20 % zu verpressen, werden bei einer Härte des Elastomers von 70 Shore A ca. 5 N je mm Dichtlänge benötigt, bei einer Härte von 80 Shore A ca. 7 N/mm.
Zur Erleichterung der Montage wird der Durchmesser der Ringnut meist etwas größer gewählt als der des O-Rings. So bleibt der O-Ring auch während der Montage in der Nut. In der Länge können Elastomerringe unbedenklich um 5 % gedehnt werden. Die maximale Dehnung ist abhängig vom Werkstoff und den Betriebsbedingungen.
Elastomerdichtungen mit trapezförmigen oder ähnlichen Querschnitten werden z. B. bei Ventilsitzen oder auch bei Deckeln und Türen von Vakuumkammern verwendet. Die Trapezöffnung ist so zu dimensionieren, dass der O-Ring einerseits beim Einlegen nicht beschädigt wird und andererseits beim Abheben des Ventiltellers bzw. beim Öffnen der Kammertür nicht herausgezogen wird. Zudem muss bei großen Anpresskräften, wie sie z. B. bei großen Kammertüren auftreten, die Trapeznut ausreichend Platz für den verformten O-Ring bieten, sodass dessen Deformation in Grenzen gehalten wird.
Zum Abdichten von Schrauben, z. B. von Öleinfüll- oder Ölablassschrauben, wird der O-Ring in Ecklage eingebaut. Das Gewinde hat am oberen Ende eine Fase von 45°, in die der O-Ring eingelegt und dann durch die Fläche der Schraube zusammengepresst wird. Die Dichtung sollte geschmiert sein, damit er beim Festziehen nicht beschädigt wird. Zudem muss der Einbauraum größer als das Volumen des O-Rings sein.
Flachdichtungen in Kombination mit planen Dichtflächen, sind in der Vakuumtechnik möglichst zu vermeiden. Hier wird eine schwer zu erreichende hohe Anpresskraft benötigt, damit das Dichtungsmaterial alle Unebenheiten der Oberfläche ausfüllt. Wenn Flachdichtungen verwendet werden, geschieht dies üblicherweise mit umlaufend lokal erhabenen Dichtflächen, z. B. bei der Kombination CF-Flansch mit FKM-Flachdichtung.
-
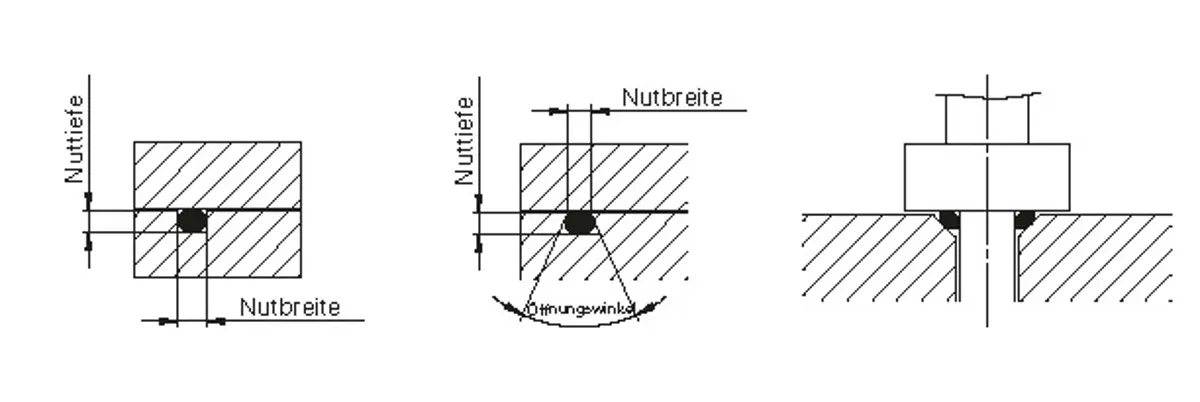
Abbildung 3.6: O-Ring Dichtungen in Rechtecknut, Trapeznut und in Ecklage

-
test
3.3.2.2 ISO-KF-Flansche
ISO-KF-Kleinflanschbauteile werden in der DIN 28403 und ISO 2861 in den Nennweiten DN 10 bis DN 50 beschrieben. Die Verbindungen sind für Drücke bis 1 · 10-8 hPa geeignet und können auch für Überdrücke bis zu 1.500 hPa verwendet werden. Mit Metalldichtungen kann der Druckbereich auf kleiner 1 · 10-9 hPa erweitert werden. Die hierfür benötigten deutlich höheren Anpresskräfte werden mit speziellen Spannringen für Metalldichtungen erzeugt.Eine ISO-KF-Verbindung besteht aus zwei symmetrischen Flanschen und einer O-Ring-Dichtung, die mit einem Innen- oder Außenzentrierring positioniert und gestützt wird (Abbildung 3.7). Die zur Abdichtung notwendige Anpresskraft wird mit einem Spannring erzeugt, der über die konischen Anzugsflächen gelegt und mit einer Flügelschraube angezogen wird. Somit ist ein schnelles, rationelles Montieren und Demontieren ohne Werkzeuge möglich. Die Flansche können um ihre Hauptachse beliebig ausgerichtet werden.
Für die Montage eines Kleinflansches auf einer Grundplatte werden Pratzen (Abbildung 3.8) oder Überwurf-Halbschalen als Spannelemente verwendet. Die Abmessungen für die Bohrungen in der Grundplatte finden Sie bei den Produktbeschreibungen der Pratzen und Überwurf-Halbschalen.
-
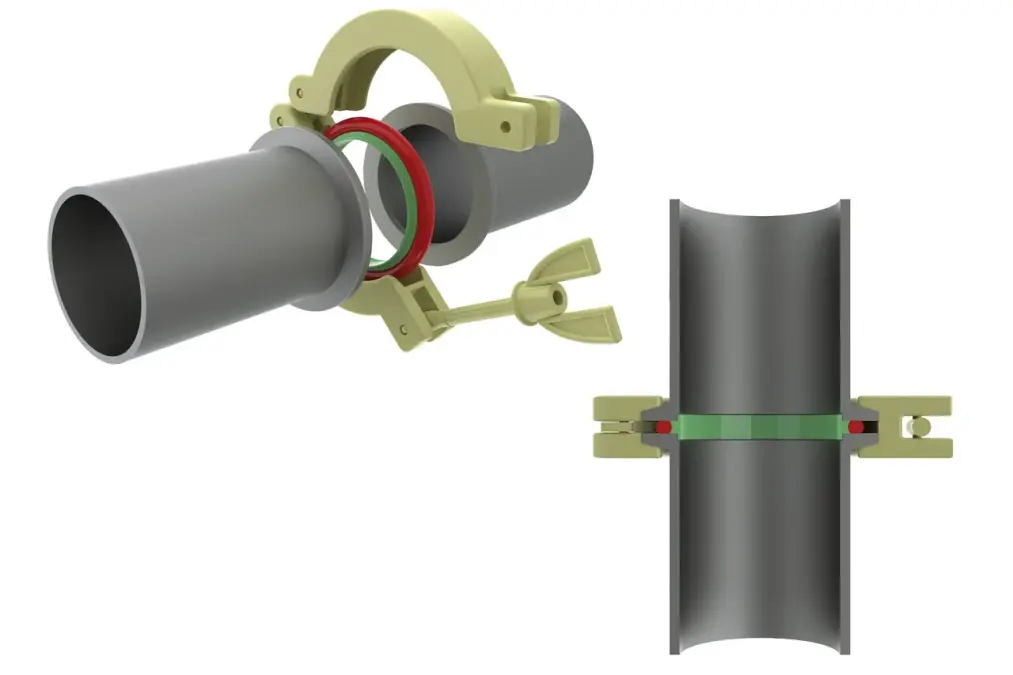
Abbildung 3.7: ISO-KF-Verbindung mit Zentrierring und Spannring
-
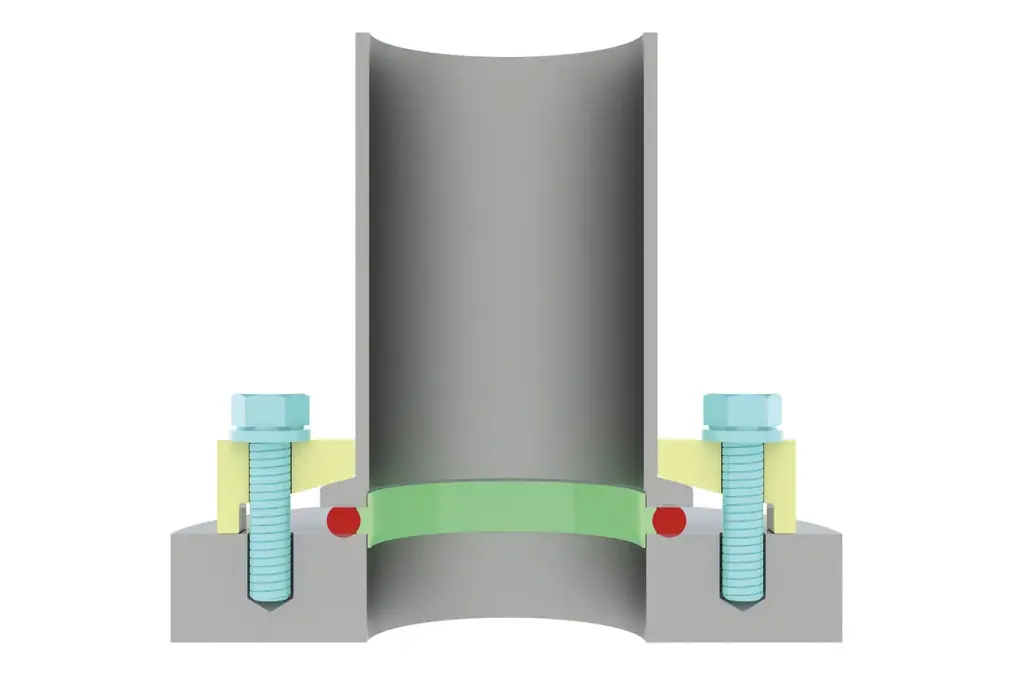
Abbildung 3.8: ISO-KF-Flansch montiert auf Grundplatte mit Zentrierring und Pratzen


-
test
-
test
3.3.2.3 ISO-K/ISO-F-Flansche
ISO-K-Klammerflanschbauteile und ISO-F-Festflanschbauteile werden in der DIN 28404 und ISO 1609 in den Nennweiten DN 10 bis DN 630 für ISO-K Flansche und bis DN 1000 für ISO-F Flansche beschrieben. Die Verbindungen sind für Drücke bis 1 · 10-8 hPa geeignet und können auch für Überdrücke bis zu 1.500 hPa verwendet werden. Mit Metalldichtungen kann der Druckbereich auf kleiner 1 · 10-9 hPa erweitert werden. Metalldichtungen benötigen deutlich höhere Anpresskräfte. Verschraubte Flanschverbindungen bringen diese auf. Werden Klammerschrauben verwendet, ist ihre Anzahl gegebenenfalls zu erhöhen.Eine ISO-K- bzw. ISO-F-Verbindung besteht aus zwei symmetrischen Flanschen und einer O-Ring-Dichtung, die mit einem Innenzentrierring positioniert und gestützt und durch einen Außenring unterstützt wird. Die zur Abdichtung notwendige Anpresskraft wird mit Klammerschrauben (Abbildung 3.9) bzw. Schrauben erzeugt (Abbildung 3.13).
Beim ISO-K-Flansch verhindert ein umlaufender äußerer Steg an den Flanschrückseiten das Abrutschen der Klammerschrauben. Die Flansche können um die Hauptachse beliebig ausgerichtet werden. Für die Montage eines ISO-K-Flansches auf einer Grundplatte werden Pratzen verwendet. Je nachdem, ob ein Zentrierring auf der Grundplatte aufliegt (Abbildung 3.10) oder ein O-Ring in der Grundplatte liegt (Abbildung 3.11), werden Pratzen unterschiedlicher Bauhöhe verwendet. Alternativ kann auch der ISO-K-Flansch mit einem Überwurfflansch an die Grundplatte geschraubt werden (Abbildung 3.12).
-
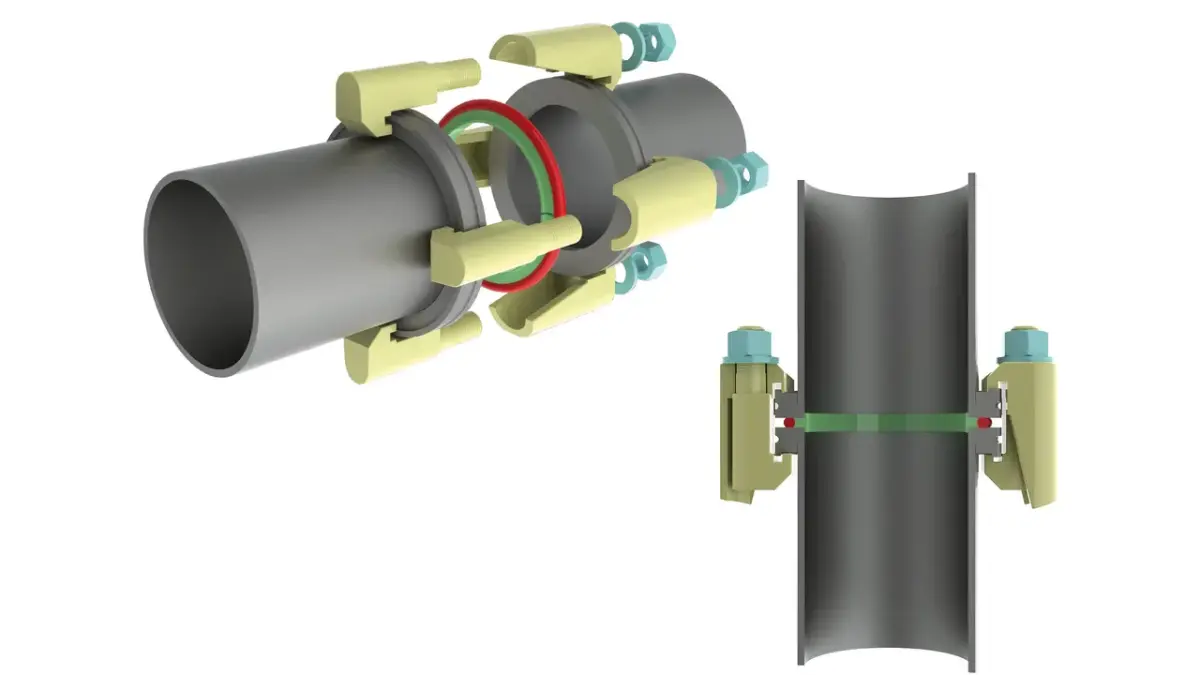
Abbildung 3.9: ISO-K-Verbindung mit Zentrierring und Klammerschrauben
-
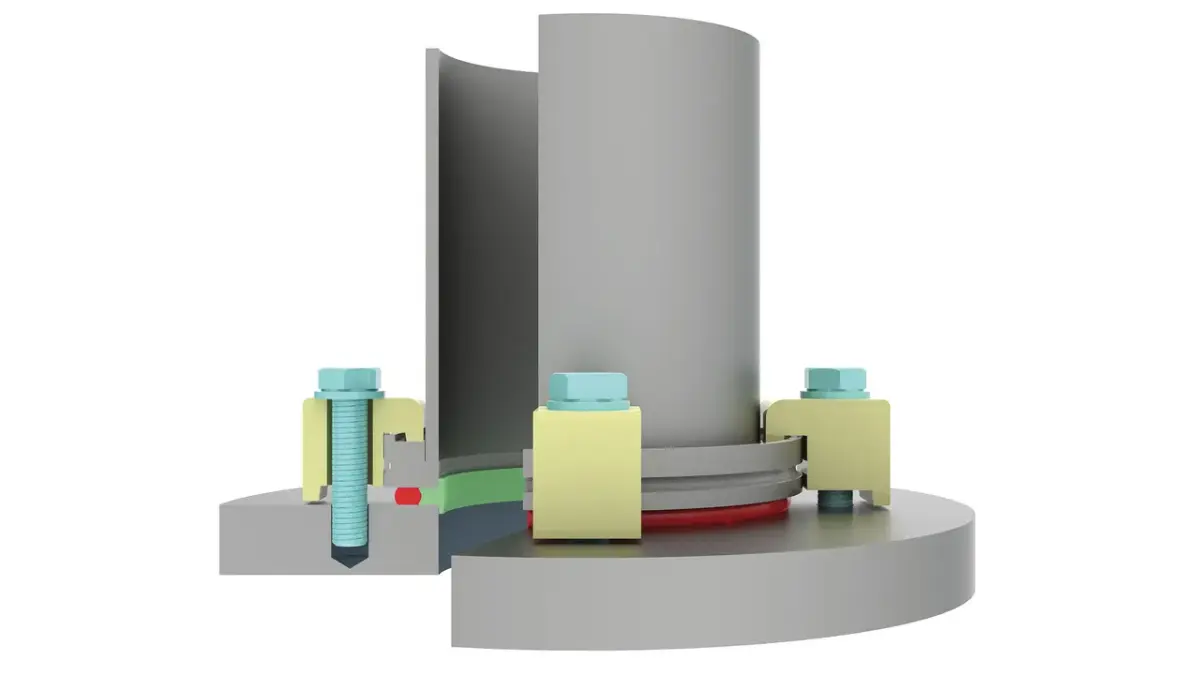
Abbildung 3.10: ISO-K-Flansch montiert auf Grundplatte mit Zentrierring und Pratzen
-
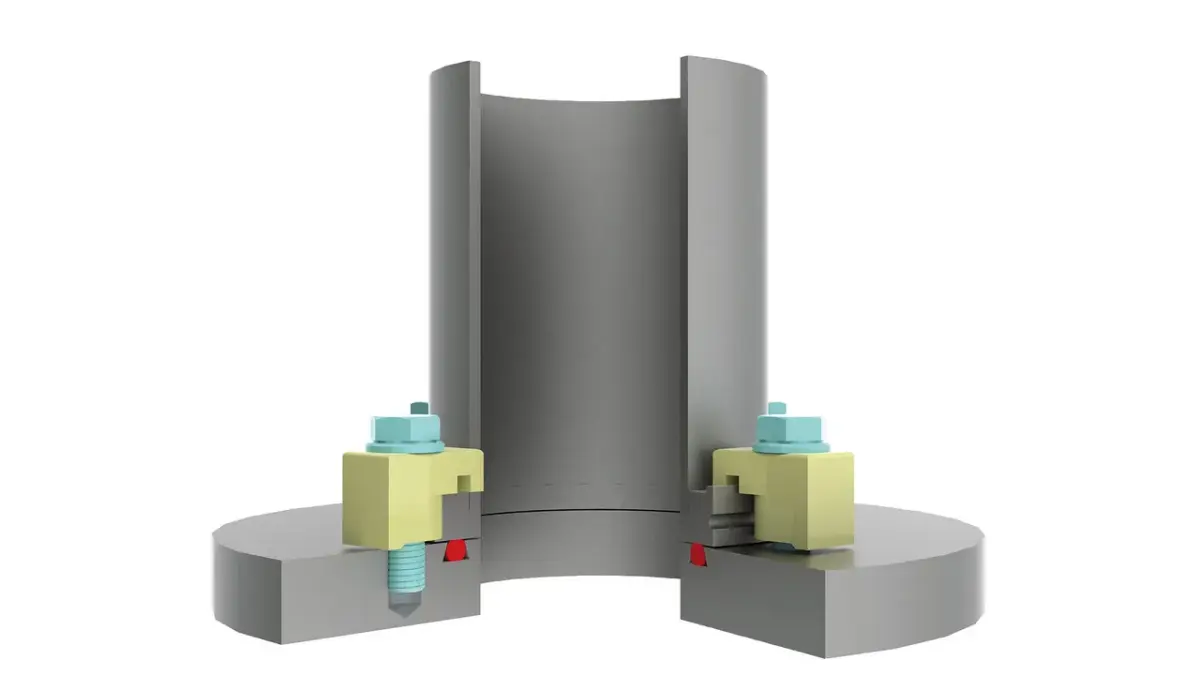
Abbildung 3.11: ISO-K-Flansch montiert auf Grundplatte mit O-Ring-Nut und Pratzen für Grundplatte mit Dichtnut
-
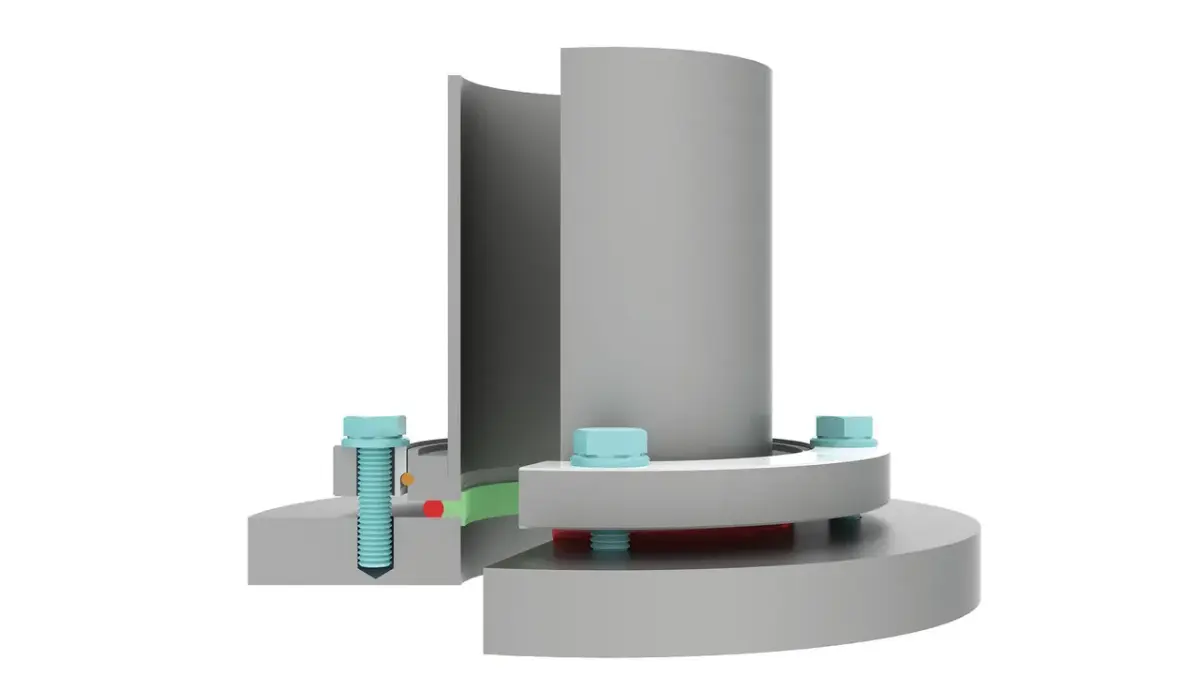
Abbildung 3.12: ISO-K-Flansch montiert auf Grundplatte mit Zentrierring, Überwurfflansch und Schrauben
-
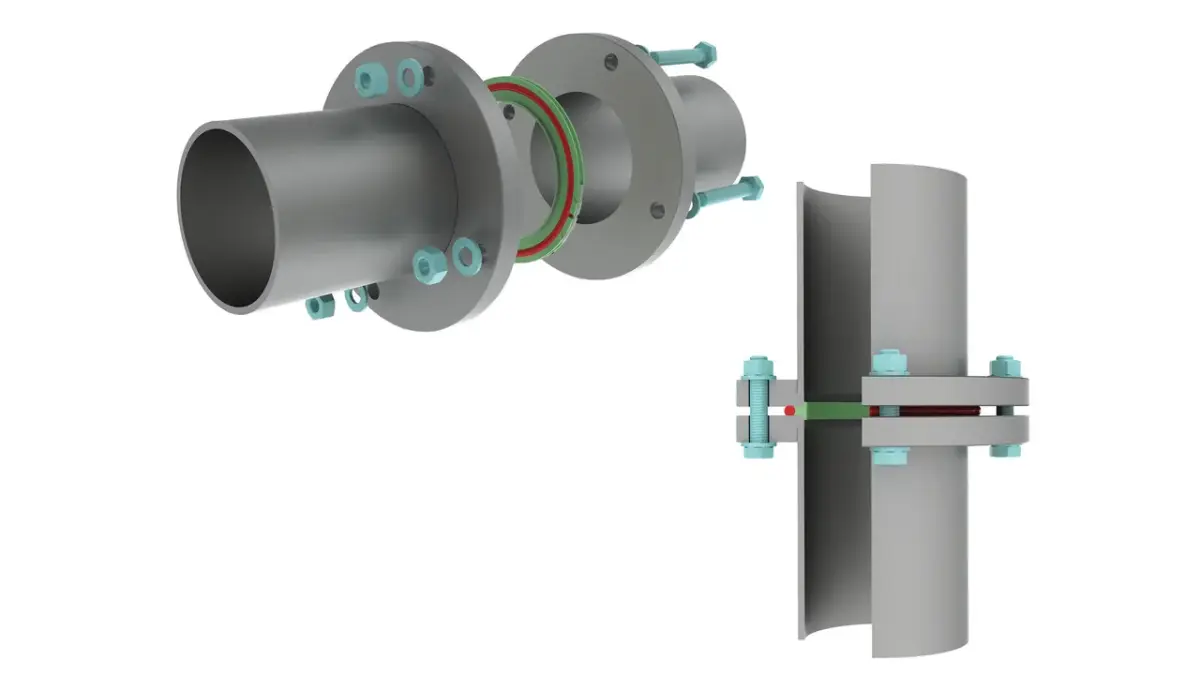
Abbildung 3.13: ISO-F-Verbindung mit Zentrierring und Schrauben


-
test
-
test
-
test
-
test
-
test
Der ISO-F-Flansch hat einen von der Nennweite abhängigen festen Schraubenlochkreis. Die Flansche können jeweils um eine Lochstellung um die Hauptachse ausgerichtet werden. Ein ISO-F Flansch kann an einer Grundplatte verschraubt werden. Als Dichtung kann ein Zentrierring verwendet werden oder ein O-Ring mit Dichtungsnut in der Grundplatte.
Die Montage eines ISO-K-Flansches an einen ISO-F-Flansch kann mithilfe eines Überwurfflansches erfolgen (Abbildung 3.14). Zum Einbau wird der Überwurfflansch über den ISO-K-Flansch geschoben und anschließend ein Sprengring in die äußere umlaufende Nut des ISO-K-Flansches gelegt. Die Flansche können um die Hauptachse beliebig ausgerichtet werden.
Die Montage eines ISO-K-Flansches an einen ISO-F-Flansch kann mithilfe eines Überwurfflansches erfolgen (Abbildung 3.14). Zum Einbau wird der Überwurfflansch über den ISO-K-Flansch geschoben und anschließend ein Sprengring in die äußere umlaufende Nut des ISO-K-Flansches gelegt. Die Flansche können um die Hauptachse beliebig ausgerichtet werden.
-
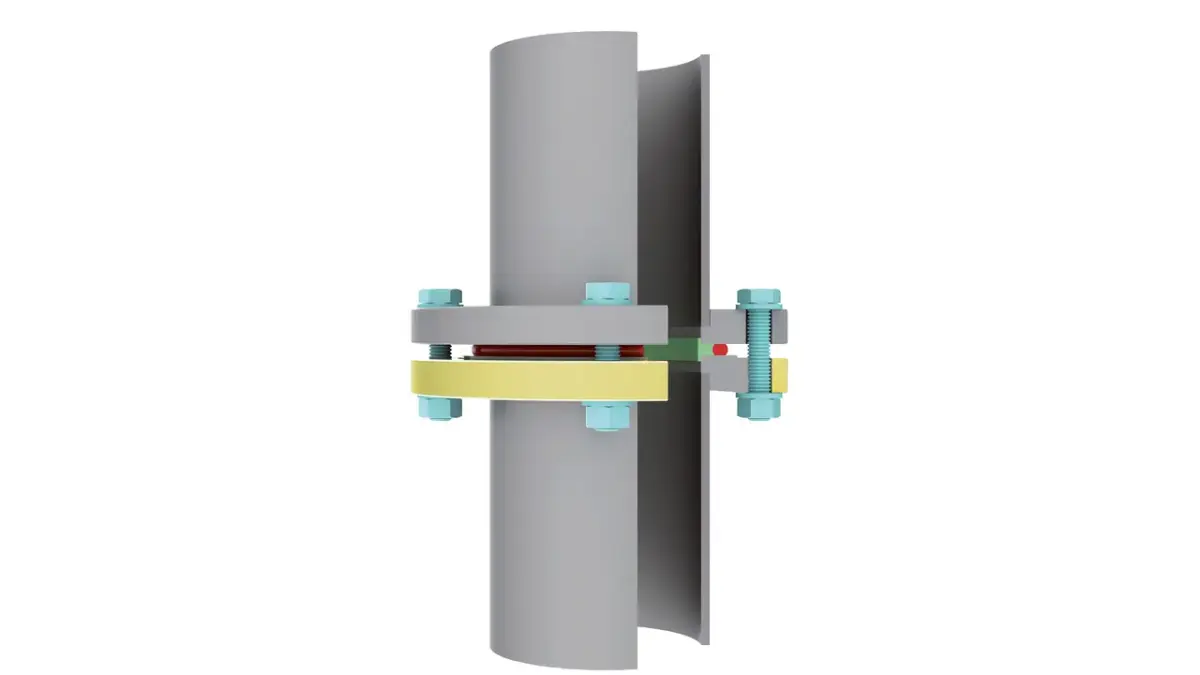
Abbildung 3.14: ISO-K-Flansch mit Überwurfflansch montiert an ISO-K Flansch mit Zentrierring und Schrauben

-
test
3.3.2.4 CF-Flansche
CF-Flansche werden in der ISO 3669 in den Nennweiten DN 16 bis DN 250 und detaillierter in der ISO/TS 3669-2 in den Nennweiten DN 10 bis DN 400 beschrieben. Neben diesen Standards sind weitere Varianten von Herstellern oder Anwendern im Vakuummarkt vertreten. Für Nennweiten bis DN 250 sind sie häufig miteinander kombinierbar. Die größeren Nennweiten sind weniger gebräuchlich und weichen zum Teil erheblich voneinander ab. Bei Zweifeln an der Kompatibilität sollten die Abmessungen untereinander verglichen werden.CF-Flansche wurden für UHV-Anwendungen entwickelt, sind ausheizbar bis 450 °C und für Drücke kleiner 1 · 10-12 hPa geeignet. Entsprechend hoch sind die Anforderungen an die Werkstoffe. CF-Flansche werden fast ausschließlich aus Edelstahl gefertigt, üblicherweise aus solchen mit niedrigem Kohlenstoffgehalt. Für viele Anwendungen ist der Werkstoff 1.4307 ausreichend. Bei höheren Anforderungen, z. B. an die Festigkeit oder eine möglichst geringe Magnetisierbarkeit, empfiehlt sich der Premiumedelstahl 1.4429 ESU. Für den Einsatz an Aluminiumkammern wurden spezielle Bimetallflansche entwickelt, bestehend aus einer Aluminiumunterlage und einer Edelstahlauflage oder Aluminiumflansche werden mit randgehärteten Dichtbereichen ausgestattet. In der Praxis scheitert ihr Einsatz jedoch häufig am relativ hohen Preis, der kritischen Verarbeitbarkeit oder der begrenzten Ausheizbarkeit.
-

Abbildung 3.15: CF-Verbindung mit Kupferflachdichtung und Schrauben

-
test
Eine CF-Verbindung besteht aus zwei symmetrischen Flanschen mit Schneidkanten, einer metallischen Flachdichtung, die in einem flachen Einstich zentriert wird, und einer ausreichenden Anzahl von Schrauben, die für den notwendigen hohen Anpressdruck sorgen (Abbildung 3.15). Eine radiale Aussparung am Flansch dient einerseits zum Lösen der Flanschverbindung, andererseits ist sie bei der Lecksuche hilfreich, da das Helium direkt an die Dichtfläche gesprüht werden kann. Neben Festflanschen, die jeweils um eine Lochstellung auszurichten sind, gibt es die Ausführung mit drehbarem Überwurfflansch, sodass die Flansche um ihre Hauptachse beliebig ausgerichtet werden können.
Als Dichtungswerkstoff wird normalerweise sauerstofffreies OFHC-(Oxygen Free High Conductivity-)Kupfer verwendet, für Temperaturen oberhalb 200 °C in einer versilberten Ausführung. Bei der Montage werden die Schneidkanten der Flansche in die eingeschlossene Dichtscheibe gedrückt. An den äußeren Schneidflanken findet ein Fließpressen statt, an den inneren gleichzeitig ein Schneidvorgang. Das Kaltfließen wird durch die äußeren vertikalen Flanschwände begrenzt, sodass sehr hohe Drücke in der Grenzschicht entstehen. Unter dem hohen Druck passt sich das Kupfer der Mikrostruktur der Schneidflanken an und füllt kleinere Oberflächendefekte aus, wodurch eine metallische, ultrahochvakuumdichte Verbindung hergestellt wird. Einmal benutzte Kupfer-dichtungen können nicht wiederverwendet werden. Für Drücke bis etwa 1 · 10-8 hPa können auch mehrfach verwendbare Dichtungen aus FKM eingesetzt werden.
Bei der Montage werden die Schrauben zunächst gleichmäßig diametral angezogen, um jegliche Verspannungen zu vermeiden. Anschließend sollten die Schrauben der Reihe nach in mehreren Durchgängen schrittweise angezogen werden, bis das Kupfer ultrahochvakuumdicht mit den Dichtflächen verbunden ist. Beim Ausheizen sollte das Aufheizen und Abkühlen gleichmäßig und nicht zu schnell erfolgen. Temperaturunterschiede an der Flanschverbindung führen zu Spannungen, die Bauteile wie z. B. Glaselemente beschädigen oder Leckagen erzeugen können.
Als Dichtungswerkstoff wird normalerweise sauerstofffreies OFHC-(Oxygen Free High Conductivity-)Kupfer verwendet, für Temperaturen oberhalb 200 °C in einer versilberten Ausführung. Bei der Montage werden die Schneidkanten der Flansche in die eingeschlossene Dichtscheibe gedrückt. An den äußeren Schneidflanken findet ein Fließpressen statt, an den inneren gleichzeitig ein Schneidvorgang. Das Kaltfließen wird durch die äußeren vertikalen Flanschwände begrenzt, sodass sehr hohe Drücke in der Grenzschicht entstehen. Unter dem hohen Druck passt sich das Kupfer der Mikrostruktur der Schneidflanken an und füllt kleinere Oberflächendefekte aus, wodurch eine metallische, ultrahochvakuumdichte Verbindung hergestellt wird. Einmal benutzte Kupfer-dichtungen können nicht wiederverwendet werden. Für Drücke bis etwa 1 · 10-8 hPa können auch mehrfach verwendbare Dichtungen aus FKM eingesetzt werden.
Bei der Montage werden die Schrauben zunächst gleichmäßig diametral angezogen, um jegliche Verspannungen zu vermeiden. Anschließend sollten die Schrauben der Reihe nach in mehreren Durchgängen schrittweise angezogen werden, bis das Kupfer ultrahochvakuumdicht mit den Dichtflächen verbunden ist. Beim Ausheizen sollte das Aufheizen und Abkühlen gleichmäßig und nicht zu schnell erfolgen. Temperaturunterschiede an der Flanschverbindung führen zu Spannungen, die Bauteile wie z. B. Glaselemente beschädigen oder Leckagen erzeugen können.
3.3.2.5 COF-Flansche
COF-Flansche werden bei großen Nennweiten für ultrahochvakuumtaugliche Verbindungen verwendet. Sie sind ausheizbar, für Drücke bis etwa 1 · 10-12 hPa geeignet und nicht genormt, sodass bei der Kombination von Flanschen verschiedener Hersteller die Kompatibilität geprüft werden muss. Üblicherweise werden sie aus Edelstählen mit niedrigem Kohlenstoffgehalt gefertigt, wenn möglich als geschmiedete Qualität.Eine COF-Verbindung besteht aus einem Flanschpaar mit unterschiedlichen „male“- und „female“-Profilen, einer Drahtdichtung und einer ausreichenden Anzahl von Schrauben, die für den notwendigen hohen Anpressdruck sorgen (Abbildung 3.16). Die Flansche können jeweils um eine Lochstellung um die Hauptachse ausgerichtet werden. Als Dichtungswerkstoff wird gewöhnlich ein verschweißter Drahtring aus sauerstofffreiem OF(Oxygen Free-)Kupfer verwendet.
-

Abbildung 3.16: COF-Verbindung mit Kupferdrahtdichtung und Schrauben

-
test
Bei der Montage wird die Dichtung stramm auf die Schneidflanke der „male“-Seite eingesetzt. Die Dichtflächen der beiden Profile schließen den Kupferring ein. An den Schneidflanken findet ein Fließpressen statt. Das Kaltfließen wird durch die vertikale innere Wand des „male“-Flansches begrenzt, sodass sehr hohe Drücke in der Grenzschicht entstehen. Unter dem hohen Druck passt sich das Kupfer der Mikrostruktur der Schneidflanken an und füllt kleinere Oberflächendefekte aus, wodurch eine metallische ultrahochvakuumdichte Verbindung hergestellt wird. Einmal benutzte Kupferdrähte können nicht wiederverwendet werden. Für Drücke bis etwa 1 · 10-8 hPa können auch Dichtungen aus FKM eingesetzt werden. Sie sind üblicherweise nicht wiederverwendbar, erlauben jedoch eine schnellere Montage, etwa wenn die Flansche häufig montiert werden, z. B. beim Einfahren der Anlage.
Wichtig bei der Montage ist, dass die Schrauben zunächst gleichmäßig diametral angezogen werden, um jegliche Verspannungen zu vermeiden. Anschließend sollten die Schrauben der Reihe nach in mehreren Durchgängen schrittweise angezogen werden, bis das Kupfer ultrahochvakuumdicht mit den Dichtflächen verbunden ist. Beim Ausheizen ist darauf zu achten, dass das Aufheizen und Abkühlen gleichmäßig und nicht zu schnell erfolgt. Temperaturunterschiede an der Flanschverbindung führen zu Spannungen, die Leckagen erzeugen können.
3.3.2.6 Weitere Flanschstandards
Neben den aufgeführten Vakuumflanschen existieren zahlreiche weitere Flanschstandards, die z. B. in der Industrie und Verfahrenstechnik eingesetzt werden, sich jedoch nicht in dem Maße in der Vakuumtechnik durchsetzen konnten. Häufig sind ihre Oberflächen rau und für Flachdichtungen ausgelegt. Für Anlagen, die sowohl unter Vakuum als auch unter Überdruck betrieben werden, sind Vakuumflansche nur sehr begrenzt einsetzbar. Hier werden z. B. Flansche nach EN 1092-1 eingesetzt. Um derartige Flansche vakuumtauglich zu gestalten, müssen die Dichtflächen nachgearbeitet werden, z. B. ein Flansch mit O-Ring-Nut und ein Flansch mit glatter Dichtfläche gepaart werden. Dabei sind die jeweiligen gesetzlichen Bestimmungen für Druckbehälter oder Rohrleitungen zu beachten.3.3.2.7 Schrauben
Die Bedeutung von Schrauben bei der Auslegung von metallisch gedichteten Verbindungen darf nicht unterschätzt werden. Auch Schrauben haben Einsatzgrenzen, die vor ihrem Bruch liegen. Falsch montierte Schrauben sind potenzielle Gefahrenquellen für Undichtigkeiten, insbesondere bei zyklischen Temperaturbelastungen.Zwei wichtige mechanische Größen müssen bei der Montage von Schrauben berücksichtigt werden: die Zugfestigkeit Rm, die beschreibt, ab welcher Zugspannung es zum Bruch der Schraube kommen kann, und die Dehngrenze Rp 0,2, die angibt, ab welcher Spannung trotz steigender Verlängerung der Schraube die Zugkraft das erste Mal gleichbleibt oder geringer wird. Sie stellt den Übergang zwischen elastischem und plastischem Bereich dar. Schrauben sollten nicht mit Spannungen beaufschlagt werden, die höher sind als die 0,2%-Dehngrenze Rp 0,2. Als Richtwerte für die Anziehmomente von Schrauben werden daher Werte angegeben, die eine 90%ige Ausnutzung der 0,2%-Dehngrenze berücksichtigen.
Die Zugfestigkeit und die Dehngrenze von Stahlschrauben bei Raumtemperatur finden sich in der Bezeichnung ihrer Festigkeitsklassen, d. h. einer zweistelligen Zahlenkombination. Die erste Zahl gibt 1/100 [N/mm2] der Zugfestigkeit an. Die Multiplikation der beiden Zahlen ergibt 1/10 [N/mm2] der Dehngrenze. Beispiel: Festigkeitsklasse 8.8, Rm = 8 · 100 N/mm2 = 800 N/mm2, Rp 0,2 = 8 · 8 · 10 N/mm2 = 640 N/mm2.
In der Bezeichnung von Edelstahlschrauben werden die Werkstoffqualität und die Zugfestigkeit angegeben. Diese sind: A für Austenitisch, 1 bis 5 für den Legierungstyp; sowie die Festigkeitsklasse: -70 für kaltverfestigt oder -80 für hochfest. Die Festigkeitsklasse entspricht 1/10 N/mm2 der Zugfestigkeit. Beispiel: Bezeichnung A2-70, A2 entspricht Austenitisch, Legierungstyp 2, 70 entspricht Rm = 70 · 10 N/mm2 = 700 N/mm2.
Die verwendeten Muttern sollten mindestens die gleiche Festigkeit wie die Schrauben aufweisen. Bei Stahlmuttern wird eine Kennzahl angegeben, die 1/100 [N/mm2] der Prüfspannung entspricht. Beispiel: Kennzahl 8 entspricht Rm = 800 N/mm2. Für Edelstahlschrauben sollte eine Mutter der gleichen oder einer höheren Werkstoffqualität und Festigkeitsklasse verwendet werden. Achtung: Muttern mit einer niedrigeren Höhe als das 0,8-Fache des Schraubendurchmessers (flache Ausführung) haben eine eingeschränkte Belastbarkeit.
-
Ausführung der Schraube0,2 % Dehngrenze
Rp 0.2 [N/mm2]Zugfestigkeit
Rm [N/mm2]WerkstoffeEdelstahl, A2-70450700Edelstahl, 1.4301, 1.4303, 1.4307Edelstahl, A4-80600800Edelstahl, 1.4401Stahl, Festigkeitsklasse 8.8640800Kohlenstoffstahl, abgeschreckt und angelassenTabelle 3.6: Mechanische Kennwerte und Werkstoffe von Schrauben bei Raumtemperatur
Zur Bestimmung des Anziehdrehmoments und der Vorspannkraft ist die Kenntnis des Reibungskoeffizienten µges der Schraubenverbindung notwendig. Aufgrund der Vielzahl der Oberflächen- und Schmierzustände ist es unmöglich, gesicherte Werte anzugeben. Die Streuung ist zu groß. Aus diesem Grund können lediglich Streubereiche für die Reibungskoeffizienten angegeben werden. Zur Bestimmung des richtigen Drehmomentes ist ein Versuch unter Einsatzbedingungen ratsam.
Durch die Verwendung von Schmiermitteln können die Reibungskoeffizienten verringert werden, der große Streubereich bleibt jedoch erhalten. Dabei ist zu berücksichtigen, dass ein kleinerer Reibungskoeffizient zu einem geringeren maximalen Anziehmoment führt. Also: Schmiermitteleinsatz → Reibungskoeffizient µges sinkt → weniger Anziehmoment ist nötig bzw. darf angelegt werden.
Bei Edelstahlschrauben sind die Reibungswerte im Gewinde und an den Auflageflächen wesentlich größer als bei vergüteten Stahlschrauben. Auch der Streubereich der Reibungswerte ist viel größer (bis über 100 %). Aufgrund des hohen Flankendrucks neigen sie zudem zum Festfressen. Hier hilft in der Regel ein Schmiermittel. Alternativ können versilberte Schrauben oder versilberte Muttern verwendet werden.
Durch die Verwendung von Schmiermitteln können die Reibungskoeffizienten verringert werden, der große Streubereich bleibt jedoch erhalten. Dabei ist zu berücksichtigen, dass ein kleinerer Reibungskoeffizient zu einem geringeren maximalen Anziehmoment führt. Also: Schmiermitteleinsatz → Reibungskoeffizient µges sinkt → weniger Anziehmoment ist nötig bzw. darf angelegt werden.
Bei Edelstahlschrauben sind die Reibungswerte im Gewinde und an den Auflageflächen wesentlich größer als bei vergüteten Stahlschrauben. Auch der Streubereich der Reibungswerte ist viel größer (bis über 100 %). Aufgrund des hohen Flankendrucks neigen sie zudem zum Festfressen. Hier hilft in der Regel ein Schmiermittel. Alternativ können versilberte Schrauben oder versilberte Muttern verwendet werden.
-
SchraubeNutµtotal
ohne Schmierungµtotal
mit MoS2 Pasteµtotal
geöltA2 oder A4A2 oder A40.23 – 0.500.10 – 0.20-Stahl, galvanisch verzinktStahl, galvanisch verzinkt0.12 – 0.20-0.10 – 0.18Tabelle 3.7: Reibungskoeffizienten für Edelstahl und verzinkte Stahlschrauben
Eigenschaften von Schrauben bei erhöhten Temperaturen
Beim Einsatz von Schrauben bei höheren Temperaturen muss beachtet werden, dass sich die Zugfestigkeit und die Dehngrenze verringern. Zudem muss die Zeitdehngrenze bzw. Warmfestigkeit als Bemessungsgröße für die mechanische Belastbarkeit berücksichtigt werden. Angaben zur Dehngrenze dienen daher lediglich als Anhaltswerte. Für kritische oder sicherheitsrelevante Anwendungen müssen weitere mechanische Kenngrößen und sämtliche Einflussfaktoren berücksichtigt werden.-
Ausführung
der Schraube0,2%-Dehngrenze Rp 0,2 [N/mm2] bei20 °C100 °C200 °C300 °C400 °CEdelstahl, A2-70450380360335315Edelstahl, A4-80600510480450420Stahl, Festigkeitsklasse 8.8640590540480-Tabelle 3.8: Temperaturabhängigkeit der 0,2%-Dehngrenze für Edelstahl- und Stahlschrauben mit Durchmessern ≤ M24
Wird eine Durchsteck-Schraubenverbindung durch Drehen der Mutter angezogen, entsteht eine Zugkraft im Schraubenbolzen und eine gleich große Druckkraft zwischen den Platten. Dadurch wird die Schraube verlängert und das Bauteil zusammengedrückt. Durch die Verlängerung (Streckung) der Schraube entsteht die Vorspannkraft. Die Klemmkraft entsteht durch das Zusammendrücken der Teile und ist ohne weitere Krafteinflüsse auf die Verbindung gleich groß wie die Vorspannkraft.
Beim Festdrehen der Schraube entsteht Reibung zwischen den Berührungsflächen. Mit zunehmender Vorspannkraft steigen die Reibungsmomente im Gewinde und in der Mutterauflage. Bei der maximalen Vorspannkraft stellt die Summe der Reibungsmomente den Großteil des Gesamtanziehdrehmoments dar. Bei geschmierten Schrauben (kleinere Reibungskoeffizienten) ist der Reibungsanteil geringer, sodass hier bei gleichem Anziehdrehmoment die Schrauben eine höhere Vorspannkraft erzeugen. Dabei ist zu beachten, dass bei geschmierten Schrauben das maximale zulässige Anziehdrehmoment geringer ist als bei nicht geschmierten Schrauben.
Vorspannkraft und Anziehmoment bewirken Zug- und Torsionsspannungen in der Schraube. Beide Einflüsse müssen simultan bei der Berechnung der Schraubenbelastung betrachtet werden. Eine Alternative zur Berechnung bieten Tabellen, wie sie in der VDI-Richtlinie 2230 aufgeführt werden. Wird eine 90%ige Ausnutzung der 0,2%-Dehngrenze als zulässig angesehen, lassen sich dort für verschiedenen Reibungskoeffizienten, die zulässige maximalen Anziehdrehmomente und die zugehörigen Vorspannkräfte entnehmen. Die Angaben sind jedoch lediglich unverbindliche Richtwerte. Für kritische oder sicherheitsrelevante Anwendungen müssen sämtliche Einflussfaktoren berücksichtigt werden, die eine Schraubenberechnung erfordern können. Auszüge aus den Tabellen sind im Folgenden für Edelstahl- und Stahlschrauben aufgeführt.
Beim Festdrehen der Schraube entsteht Reibung zwischen den Berührungsflächen. Mit zunehmender Vorspannkraft steigen die Reibungsmomente im Gewinde und in der Mutterauflage. Bei der maximalen Vorspannkraft stellt die Summe der Reibungsmomente den Großteil des Gesamtanziehdrehmoments dar. Bei geschmierten Schrauben (kleinere Reibungskoeffizienten) ist der Reibungsanteil geringer, sodass hier bei gleichem Anziehdrehmoment die Schrauben eine höhere Vorspannkraft erzeugen. Dabei ist zu beachten, dass bei geschmierten Schrauben das maximale zulässige Anziehdrehmoment geringer ist als bei nicht geschmierten Schrauben.
Vorspannkraft und Anziehmoment bewirken Zug- und Torsionsspannungen in der Schraube. Beide Einflüsse müssen simultan bei der Berechnung der Schraubenbelastung betrachtet werden. Eine Alternative zur Berechnung bieten Tabellen, wie sie in der VDI-Richtlinie 2230 aufgeführt werden. Wird eine 90%ige Ausnutzung der 0,2%-Dehngrenze als zulässig angesehen, lassen sich dort für verschiedenen Reibungskoeffizienten, die zulässige maximalen Anziehdrehmomente und die zugehörigen Vorspannkräfte entnehmen. Die Angaben sind jedoch lediglich unverbindliche Richtwerte. Für kritische oder sicherheitsrelevante Anwendungen müssen sämtliche Einflussfaktoren berücksichtigt werden, die eine Schraubenberechnung erfordern können. Auszüge aus den Tabellen sind im Folgenden für Edelstahl- und Stahlschrauben aufgeführt.
-
Abmessung
und Qualitätmax. Anziehdrehmoment [Nm] für µges =max. Vorspannkraft [kN] für µges =0.100.140.200.300.400.100.140.200.300.40M4, A2-70
M4, A4-801.7
2.32.2
2.92.6
3.53.0
4.13.3
4.42.97
3.962.73
3.642.40
3.201.94
2.591.60
2.13M5, A2-70
M5, A4-803.4
4.64.2
5.65.1
6.96.1
8.06.6
8.84.85
6.474.47
5.963.93
5.243.19
4.252.62
3.50M6, A2-70
M6, A4-805.9
8.07.4
9.98.8
11.810.4
13.911.3
15.06.85
9.136.31
8.415.54
7.394.49
5.983.70
4.93M8, A2-70
M8, A4-8014.5
19.317.8
23.821.5
28.725.5
33.927.6
36.812.6
16.711.6
15.410.2
13.68.25
11.06.80
9.10M10, A2-70
M10, A4-8030.0
39.436.0
47.844.0
58.051.0
69.056.0
75.020.0
26.518.4
24.816.2
21.713.1
17.510.80
14.4M12, A2-70
M12, A4-8050
6762
8274
10088
11796
12829.1
38.826.9
35.923.7
31.519.2
25.615.8
21.1M16, A2-70
M16, A4-80121
161150
198183
245218
291237
31655.0
73.350.9
67.944.9
59.836.4
48.630.0
40.0Alle Angaben sind unverbindliche Richtwerte für Raumtemperatur – siehe VDI 2230. Für Sechskantschrauben (ISO 4014 und 4017), Innensechskantschrauben (ISO 4762) und Muttern (ISO 4032) mit Regelgewinde bei einer 90 %igen Ausnutzung der 0,2%-Dehngrenze Rp 0,2.
Tabelle 3.9: Maximales Anziehdrehmoment und maximal resultierende Vorspannkraft für Edelstahlschrauben
-
Abmessung und
Festigkeitsklassemax. Anziehdrehmoment [Nm] für µtotal =max. Vorspannkraft [kN]
für µtotal =0.100.120.140.100.120.14M4, 8.82.63.03.34.54.44.3M4, 8.82.63.03.34.54.44.3M5, 8.85.25.96.57.47.27.0M6, 8.89.010.111.310.410.29.9M8, 8.821.624.627.319.118.818.1M10, 8.843485430.329.628.8M12, 8.873849344.143.041.9M16, 8.818020623082.980.978.8Alle Angaben sind unverbindliche Richtwerte für Raumtemperatur – siehe VDI 2230. Für Sechskantschrauben (ISO 4014 und 4017), Innensechskantschrauben (ISO 4762) und Muttern (ISO 4032) mit Regelgewinde bei einer 90 %igen Ausnutzung der 0,2%-Dehngrenze Rp 0,2.
Tabelle 3.10: Maximales Anziehdrehmoment und maximal resultierende Vorspannkraft für Stahlstahlschrauben der Festigkeitsklasse 8.8
Werden Schrauben in Sacklochbohrungen geschraubt, entsteht ein eingeschlossener Hohlraum am Ende der Gewindebohrung. Solche Totvolumen. werden unter Vakuum nur sehr langsam entleert und führen zu einer lang anhaltenden Gasabgabe, die sich wie ein Leck äußert. Man spricht daher auch von einem virtuellen Leck. Unter Hochvakuum und insbesondere UHV-Bedingungen sollten derartige Totvolumen konstruktiv vermieden oder – wenn nicht anders möglich – entlüftet werden.
Eine komfortable Art der Entlüftung bieten Vakuumschrauben. Ihr Schraubenkern ist aufgebohrt (Entgasungsbohrung). Zudem befindet sich in der Schraubenkopfauflage eine radiale Ausfräsung (Entgasungssenkung), über die der Bereich des Durchgangslochs der Schraubenverbindung entlüftet wird. Die mechanischen Kenngrößen für Schrauben sind nicht auf Vakuumschrauben übertragbar, da die Entlüftungsbohrung zu einer mechanischen Schwächung führt.
Eine komfortable Art der Entlüftung bieten Vakuumschrauben. Ihr Schraubenkern ist aufgebohrt (Entgasungsbohrung). Zudem befindet sich in der Schraubenkopfauflage eine radiale Ausfräsung (Entgasungssenkung), über die der Bereich des Durchgangslochs der Schraubenverbindung entlüftet wird. Die mechanischen Kenngrößen für Schrauben sind nicht auf Vakuumschrauben übertragbar, da die Entlüftungsbohrung zu einer mechanischen Schwächung führt.